LANGUAGE
Kaksi tuntia yövuoron jälkeen 90 mm:n ekstruuderi, joka käytti 1 kV LLDPE-eristettyä kaapelia, alkoi tuottaa mattapintaista, hieman aaltoilevaa pintaa. Ruuvin nopeus oli tasainen, halkaisijaskanneri korjasi muutaman sekunnin välein ja pään paine oli noussut 18 baaria aamun perusviivan yläpuolelle. Tynnyrin asetuspisteet oli yksinkertaisesti kopioitu LDPE-työstä: 165/175/185/190 °C 195 °C:n suuttimella.
Yhdistelmä ei ollut ongelma. Lämpötilaikkuna oli. LLDPE juoksee kuumemmin ja litteämmin kuin LDPE, ja se rankaisee virheistä molempiin suuntiin: liian kylmä jättää sulamatta geeliä ja painepiikkejä, liian kuuma tuo kuolaa, hapettumista ja mitattavasti heikomman eristysseinän.
Lyhyt vastaus
LLDPE sulaa välillä 120 ja 130 °C , mutta se käsitellään sulamislämpötilassa 180 - 230 °C . Suulake sijaitsee yleensä 10–20 °C mittausvyöhykkeen yläpuolella. Kaapelieristystä varten pidä mitattu sulate 205–215 °C:ssa äläkä koskaan anna sen olla yli 240 °C.
Toimiva LLDPE-lämpötila-alue vyöhykkeeltä
120-130 °C on tasapainosulamispiste, joka on mitattu DSC:llä. Se kertoo, mihin kiteet katoavat, ei sitä, missä polymeeri virtaa tarpeeksi hyvin päällystääkseen johtimen nopeudella 200 m/min. Sulamisen ja hyvän virtauksen välillä on 60–90 °C rako, jonka alla oleva profiili sulkee.
Kaksi korjausta merkitsee enemmän kuin absoluuttiset luvut. Ensinnäkin lämmitinnauhan lukemat ovat 10–25 °C todellisen sulamislämpötilan alapuolella ruuvin leikkauskuumenemisen vuoksi, joten 195 °C:n tynnyri saattaa tuottaa 215 °C:n sulaa. Toiseksi LLDPE on leikkausohentavaa: sulatteen lämpötilan nostaminen alentaa viskositeettia ja painetta, mutta alentaa myös sulalujuutta, mikä näkyy myöhemmin kartion painumisena ja valmiin kelan soikeana.
Miksi 120–130 °C:n sulamispiste tarvitsee silti 200 °C:n kuoletuksen?
Neljä mekanismia selittää eron datalehden numeron ja paneelin asetuspisteiden välillä.
Kapea sulava ikkuna
LLDPE:n lyhytketjuinen haarautumisjakauma saa useimmat kiteet sulamaan noin 10 °C:ssa. Pitkää pehmenemisvaihetta ei ole, kuten LDPE:ssä, joten siirtymä kiinteästä aineesta virtaukseen on äkillinen ja varhaisten vyöhykkeiden täytyy jo kuljettaa lämpöä.
Viskositeetti, ei vain vaihe
Täysin sulanut, mutta kylmäsulate on edelleen liian viskoosi levittäytyäkseen tasaisesti 2,5 mm eristeseinän ympärille. Suulakelämpötilat 200–225 °C laskevat viskositeetin siihen, missä polymeeri rentoutuu ennen kuin se poistuu maan pituudesta.
Leikkauslämpö on osa budjettia
Noin kolmannes - puolet PE-ruuvin varauksen sulattavasta energiasta tulee mekaanisesta työstä, ei lämmitysnauhoista. Siksi kulunut ruuvi tarvitsee yhtäkkiä 15 °C enemmän paneelissa saavuttaakseen saman sulamislämpötilan.
Viipymäaika ylittää huippulämpötilan
Hajoaminen seuraa aikaa kerrottuna lämpötilalla. Kahden minuutin ajan 215 °C:ssa pidetty sula on yleensä turvallisempi kuin sulate, joka on nostettu 245 °C:seen 30 sekunniksi hitaan käynnistyksen aikana, kun teho on alhainen ja polymeeri viipyy.
Kuinka LLDPE vertaa LDPE:tä, HDPE:tä ja XLPE:tä
Useimmat paneelin lämpötilavirheet johtuvat viereisen reseptin uudelleenkäytöstä. Alla oleva vertailu osoittaa, kuinka kaukana toisistaan ikkunat todella ovat.
Missä lämpötila-ongelmat todella näkyvät
Kun LLDPE-linja alkaa tuottaa romua, syyt pyrkivät kasautumaan. Alla oleva jako heijastaa kaavaa, jonka näemme useimmiten käyttöönotto- ja vianetsintäkäynneillä: se on diagnostinen painotus, ei laboratoriotilasto.
34 %
Sulata liian kylmänä
27 %
Sulata liian kuumana
21 %
Kuolema ja pään epätasapaino
12 %
Jäähdytysprofiili
6 %
Vastaanottojännite
Kaksi kylmäsulatusvikatilaa kannattaa erottaa. Sulamattomat geelihiukkaset näkyvät kohotettuina kohoina, jotka säilyvät, kunnes asiakas irrottaa kaapelin, kun taas nälkäinen syöttövyöhyke tuottaa 20–40 baarin syklisiä painevaihteluita ja näkyvää halkaisijanauhoitusta. Sulamisvauriot näyttävät erilaisilta: ruskea kuolaa kuolaa maassa, heikkoa etikka- tai vahamaista hajua päässä ja venymä katkeaa ennen vetolujuutta.
Miksi hartsilaatu on yhtä tärkeä kuin lämpötila
Noin 60 prosenttia maailman LLDPE:stä menee kalvoon, ei kaapeliin. Tämä yksittäinen tosiasia selittää hyvin yleisen virheen: ostetaan yleinen kalvolaatu, koska se on halpaa ja saatavilla, ja sitten taistelee geeliä ja paahtoa vastaan kaapelilinjassa koko viikon.
elokuva - noin 62%
Kaapeliyhdisteet - noin 14 %
Rotomuovaus - noin 11 %
Ruiskupuristus - noin 7%
Putket ja muut - noin 6 %
Kaapelilaadut on määritelty eri tavalla. Etsi kontrolloitua sulamisindeksiä tiukan vyöhykkeen sisällä, dokumentoitua antioksidanttipakettia, alhaista geelimäärää ja määrättyä tilavuusvastusta. Kalvolaatu voi saavuttaa saman 120–130 °C:n sulamispisteen ja silti epäonnistua 90 °C:n vesiliotuksessa, koska lisäainepakettia ei ole koskaan suunniteltu sähköiseen märkävanhentamiseen.
Käynnistys- ja sammutusjakso, joka suojaa ikkunaa
LLDPE:n lämpötilan säätö on enimmäkseen kurinpitoongelma, ei laiteongelma. Alla oleva jakso kestää noin 45 minuuttia ja estää suurimman osan työvuoron vaihdosta syntyvästä romusta.
1. Tarkista anturit. Tarkista jokainen termopari kalibroitua anturia vasten. 15 °C:n poikkeama annostelualueella riittää siirtämään sulatteen alueen ulkopuolelle ilman hälytyksiä.
2. Liota hitaasti. Kuumenna kylmästä 160 °C:seen ja pidä 30–40 minuuttia ennen ruuvin käynnistämistä. Nopeat rampit jättävät pään viileämmäksi kuin piippu ja tuottavat ensimmäisen tunnin aallon.
3. Tyhjennä, sitten ramppi. Puhdista edellinen polymeeri PE-puhdistusaineella ja nosta sitten ajamaan asetusarvoja 15–20 rpm:n ollessa auki ilmakehään.
4. Lue todellinen sula. Tutki sulatetta suulakkeessa, säädä kahta viimeistä vyöhykettä ja vasta sitten nosta linjan nopeutta 10 m/min askelin samalla kun katsot pään painetta.
5. Lopeta puhdistaminen. Lyhyitä pysähdyksiä varten pidä lämmittimet 150 °C:ssa sen sijaan, että sammutat niitä; pitkiä pysähdyksiä varten tyhjennä ja vedä ruuvi sisään kylmän tulpan välttämiseksi.
6. Kirjaa jokainen muutos. Tallenna sulamislämpötila, pään paine ja siiman nopeus rullaa kohden, jotta myöhempi valitus voidaan jäljittää tiettyyn ajoon.
Laitteisto, joka pitää ikkunan vakaana
Asetuspisteet pysyvät voimassa vain, kun kone voi toistaa ne. Kolmella laitteiston yksityiskohdalla on merkitystä LLDPE-linjassa: PE-ruuvi, jossa on riittävä L/D ja sulku- tai sekoitusosa, oikeankokoinen seulapaketti, joka ei pakota painetta nostamaan, ja suulake, jolla on tarpeeksi maapituutta sulan rentoutumiseen. Alhainen yleiskäyttöinen ruuvi käyttää LLDPE:tä, mutta se tarvitsee tyypillisesti 10–15 °C enemmän lämpöä saavuttaakseen saman pinnanlaadun, mikä lyhentää lämpöturvamarginaalia.
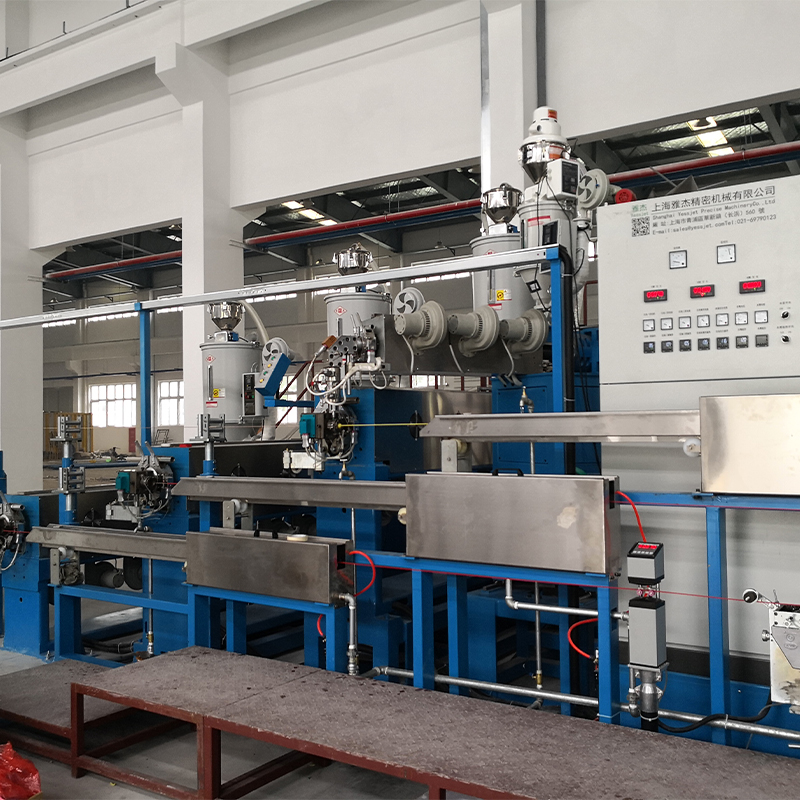 Tehokas PP-, PVC- ja PE-kaapeliekstruuderi Monitoiminen suulakepuristusydin eristykseen ja vaippaan, yhteensopiva PP:n, PVC:n ja PE:n kanssa ja tarkoitettu energiaa säästävään ja tehokkaaseen kaapelituotantoon. Näytä tuote →
Kun tehon on pysyttävä vakiona rullan vaihtuessa, lämpötilan vakaus ja linjan jatkuvuus ovat sama ongelma. The akku- ja tanssijajärjestelmät jatkuville suulakepuristuslinjoille pitää suulakepuristimen käynnissä kiinteällä ruuvin nopeudella, kun vastaanottopuoli vaihtaa keloja, mikä poistaa toistuvat lämmitys- ja jäähdytysjaksot, jotka aiheuttavat sulan lämpötilan vajoamista.
Ekstruuderin valinta ansaitsee oman tarkastelun ennen lämpötilaprofiilin viimeistelyä. Opastamme tehokkaat PP-, PVC- ja PE-kaapeliekstruuderit kattaa ruuvigeometrian, lähtöjen sovituksen ja käytännön erot yhden koneen ja integroitujen linjakokoonpanojen välillä.
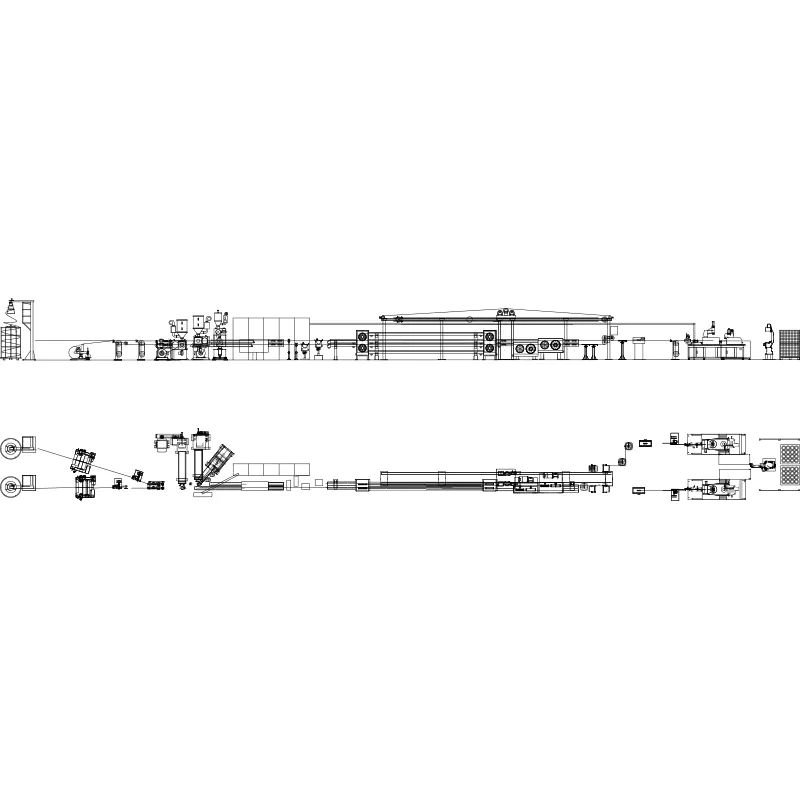 Johtojen ja kaapelien ekstruusiolinja eristetylle ja vaipalliselle kaapelille Automaattinen linja eristetyille tai vaipallisille johtoille ja kaapeleille, jossa yhdistyvät materiaalikohtainen suulakepuristus PLC-ohjauksella ja jäähdytys-, tulostus- ja vastaanottolaitteistolla. Näytä tuote →
Alavirran puolella sulamislämpötila on vain puolet tarinasta: jäähdytyskaukalo ja vastaanottojännitys ratkaisevat, säilyttääkö eristys juuri tuotetun muotin mitat. Muutaman newtonin sisällä pitävä jännityksenhallintajärjestelmä estää soikeaisuuden ja kutistumisen, joista käyttäjät usein syyttävät suulakepuristuslaitetta.
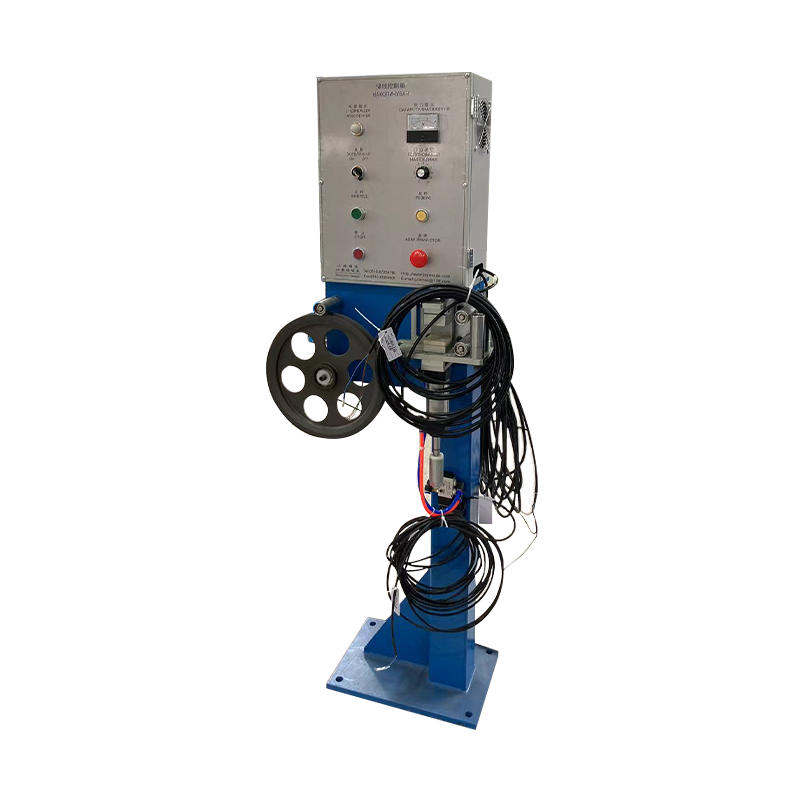
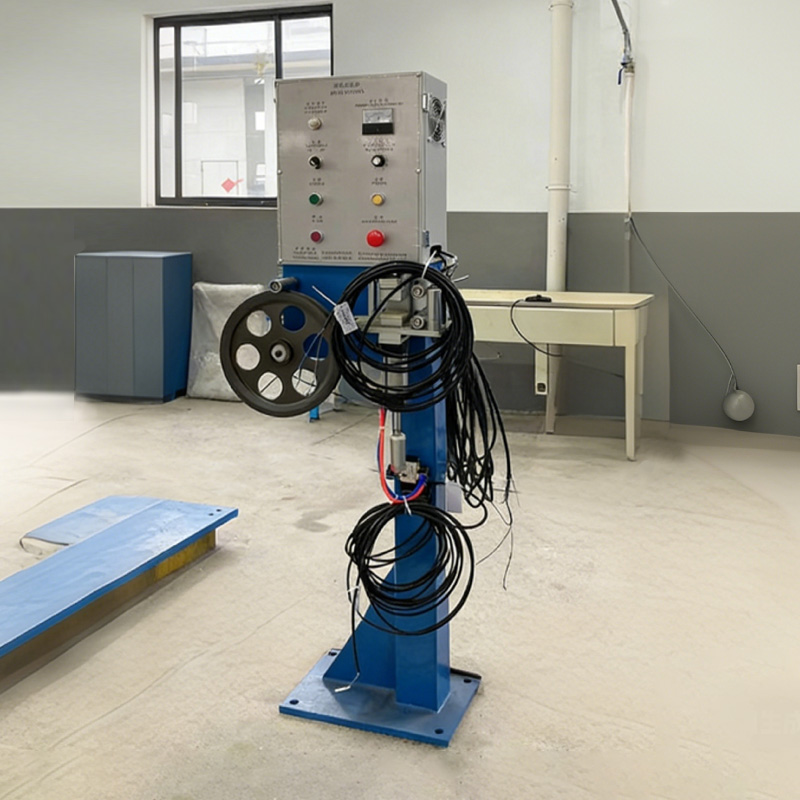 Johtojen ja kaapelien kireyden ohjausjärjestelmä käämitykseen Lisävarustejärjestelmä, joka säätää kaapelin kireyttä reaaliajassa käämityksen aikana estämään venymistä, vaurioita, löysää käämitystä ja epäjärjestystä. Näytä tuote →
Huolto, tiedot ja vaatimustenmukaisuus
Lämpötilaikkuna on vain yhtä luotettava kuin lämpöparin ympärillä oleva laitteisto. Kolme huoltorutiinia pitävät sen rehellisenä:
- Kiristä lämmittimen nauhat uudelleen ja tarkista kosketus neljännesvuosittain; löysä nauha luo kylmän pisteen, joka lukee oikein anturissa ja väärin sulassa.
- Tarkista lämpöparit ja säätimet vertailuanturilla kahdesti vuodessa ja aina ruuvin tai piipun vaihdon jälkeen.
- Seuraa geelimäärää ja näyttöpakkauksen paineen nousua tuotantoerää kohti; nouseva painetrendi tasaisessa sulamislämpötilassa viittaa yleensä kontaminaatioon tai ruuvin kulumiseen, ei lämpötilavikaan.
Vaatimustenmukaisuuden osalta sulalämpötilatietue on osa IEC 60502-1 -standardin mukaisen LV-kaapelin ja EN 50575 -standardin mukaisten CPR-paloherkkyysselvitysten edellyttämää prosessin näyttöä, jossa sekä yhdistekoostumus että sen lämpöhistoria ovat ilmoituksen taustalla. Säilytä sulan lämpötila, yhdisteen eränumero ja kelan tunnus linkitettynä yhdessä tietueessa; Kun asiakas kysyy, miksi erä käyttäytyy eri tavalla, linkki vastaa kysymykseen minuuteissa päivien sijaan. RoHS- ja REACH-asiakirjojen tulee kulkea yhdistelmäerän mukana, ei pelkästään valmiin kelan mukana.
LLDPE ei rankaise sinua siitä, että käytät hieman kuumempaa kuin LDPE - se rankaisee sinua kopioidun reseptin käyttämisestä. Käsittele 120–130 °C sulamispisteenä tietolomakkeessa, 180–230 °C paneelin käsittelyikkunana ja 205–215 °C kaapelieristyksen käytännön tavoitteena. Tarkista sitten se neulaanturilla meistissä sen sijaan, että luotat ohjaimen näyttöön, ja kirjoita jokaisen kelan numero muistiin. Pelkästään tämä tapa poistaa suurimman osan pinta-, geeli- ja ovaliteetti-ongelmista, jotka syytetään yhdisteestä.