LANGUAGE
Kaapelitehdas tekee vaippatyötä lineaarisella matalatiheyksisellä polyeteenillä, jonka piippuprofiili on jäänyt jäljelle LDPE-tilauksesta. Puolen tunnin sisällä sulapaine on noussut, pinta näyttää samealta ja kipinätesteri alkaa kirjata vikoja. Mikään linjalla ei ole rikki. Hartsi yksinkertaisesti sulaa eri lämpötilassa kuin se, jota varten profiili on kirjoitettu.
Alarivi: LLDPE:n sulamispiste on noin 120-128 °C DSC-huippuna, noin 10-15 °C LDPE:n yläpuolella ja 8-12 °C HDPE:n alapuolella. Sulaminen alkaa lähellä 105-112 °C ja päättyy noin 130 °C. Tämä alue, ei yksittäinen luku, määrää syöttövyöhykkeen lämpötilan, odotetun sulamispaineen ja sen, kuinka paljon sulamatonta geeliä säilyy eristeseinässä.
Alla olevat osiot kattavat, mistä numero tulee, kuinka komonomeerivalinta muuttaa sitä ja miten se muunnetaan piippuasetuksiin, jännityksen hallintaan ja saapuvan tarkastuksen sääntöihin, jotka kestävät juoksevassa linjassa.
Mikä LLDPE-sulamispiste todella on
Differentiaalinen pyyhkäisykalorimetria raportoi sulamisen käyränä, ei pisteenä. Toisella kuumennusajolla standardi LLDPE osoittaa ekstrapoloidun alkamisen lähellä 105 - 112 °C, huippua 120 - 128 °C ja paluuta perusviivalle 128 - 135 °C. Toimittajat mainitsevat piikin, koska se toistuu hyvin laboratoriosta toiseen, mutta alku on luku, jolla on merkitystä, kun syöttöaluetta asetetaan.
DSC-huippu, toinen erä
120-128 °C tavallisille buteeni-, hekseeni- ja okteenilaaduille nopeudella 10 °C/min, standardin ASTM D3418 tai ISO 11357-3 mukaisesti.
Sulamisen alkaminen
105 - 112 °C. Osittainen sulaminen alkaa tästä, joten tätä numeroa on kunnioitettava tynnyriprofiilia kirjoitettaessa.
Vicat pehmenemispiste
88 - 100 °C. Se kuvaa jäykkyyttä kuormituksen alaisena, ei sulamista, ja sen käyttäminen sulan asetusarvona aiheuttaa jyrkiä.
Käytännöllinen sulamislämpötila
190 - 220 °C suuttimessa, noin 60 - 90 °C piikin yläpuolella, joten polymeeri on täysin sulanut ja homogeeninen.
Tiheys siirtää huippua ennustettavasti. 0,915 - 0,922 g/cm³, joustavissa kalvo- ja kaapelivaippaissa käytetyt lajikkeet, sulavat lähellä 120 - 123 °C. Arvot 0,926 - 0,940 g/cm³ nostavat piikin 126 - 130 °C:seen ja käyttäytyvät lähempänä HDPE:tä puristusvyöhykkeellä.
Miksi LLDPE sulaa LDPE:n yläpuolelle
Ero tulee haarautuneesta arkkitehtuurista. LDPE valmistetaan korkeassa paineessa ja kantaa pitkäketjuisia oksia rungossa. Nämä oksat ovat liian isoja päästäkseen kidehilaan, joten ne keskeyttävät kiteen kasvun ja pitävät kiteisyyden noin 35-45 prosentissa. LLDPE valmistetaan koordinaatiokatalyytillä, joten sen runko pysyy lineaarisena ja siitä roikkuu vain lyhyet 2-6 hiilen haarat. Myös lyhyet oksat jäävät hilasta pois, mutta niiden väliset lineaariset segmentit taittuvat lamelleiksi paljon tehokkaammin. Kiteys nousee noin 45-55 prosenttiin ja sulamishuippu nousee sen mukana.
Molekyylipainojakauma vahvistaa vaikutusta. LLDPE:llä on kapeampi jakautuminen eikä pitkäketjuisia haarautumia, joten se ohenee huomattavasti vähemmän kuin LDPE. Samalla sulaindeksillä se vaatii enemmän ruuvin vääntömomenttia, tuottaa korkeamman muotin paineen ja osoittaa alhaisemman sulalujuuden ja vähemmän muotin turpoamista. LDPE:lle optimoitu ruuvi on yleensä huonompi kuin LLDPE, vaikka jokaisen vyöhykkeen lämpötila olisi jo oikea.
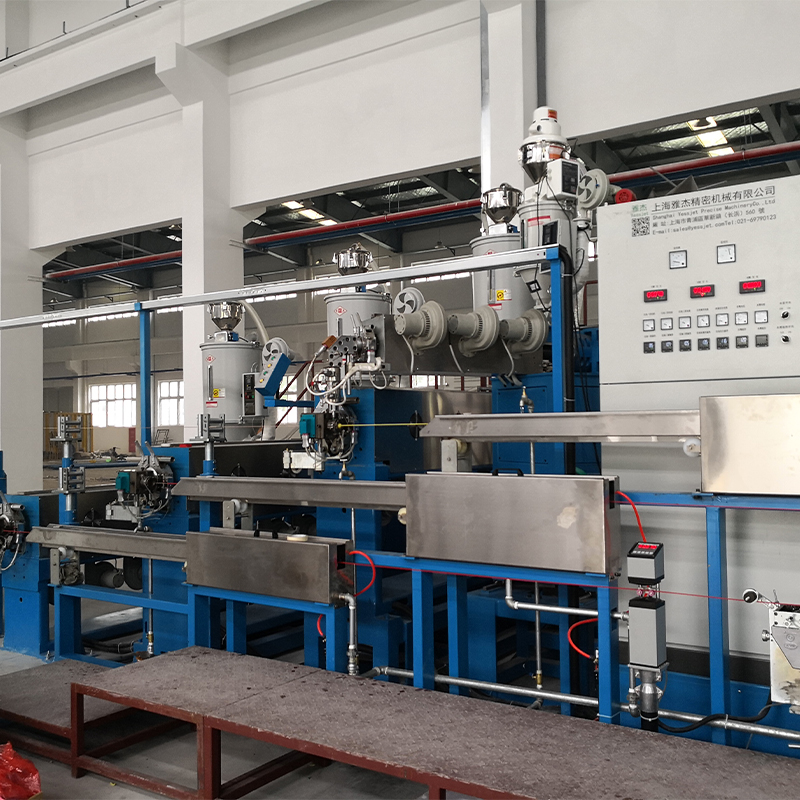 Full Auto PE PVC-kaapeliekstruuderi eristykseen ja päällystämiseen Integroitu suulakepuristusjärjestelmä PE- ja PVC-kaapelin eristykseen ja vaippaan, sopii, kun ruuvi- ja linjasuunnittelun tulee vastata vaativaa polyeteenin käsittelyä. Näytä tuote →
Grade-by-Grade sulamistiedot
Alla oleva vertailu kattaa neljä polyeteeniperhettä, jotka esiintyvät useimmiten kaapeli- ja kalvolinjoilla. Valikoima kattaa kaupalliset laatuluokat; tietty erä voi istua missä tahansa niiden sisällä.
Hartsi
Tiheys (g/cm³)
DSC-huippu (°C)
Kiteisyys
Sulava käyttäytyminen
LDPE
0,918–0,932
108-115
35–45 %
Voimakas leikkausharvennus, korkea stanssaus
LLDPE (C4–C8)
0,915–0,940
120–128
45–55 %
Alhainen sulalujuus, alhainen leikkausherkkyys
Metalloseeni LLDPE
0,900–0,925
115–124
40–50 %
Terävä yksihuippu, korkea sitkeys
HDPE
0,941–0,965
130-136
60–80 %
Korkea jäykkyys, korkein sulamislämpötila
Huippuarvot ovat toisen lämmön DSC-tuloksia nopeudella 10 °C/min. Metalloseeni LLDPE on listattu erikseen, koska sen kapea koostumusjakauma tuottaa terävän piikin ennemmin kuin laajan sulamisalueen.
Piilotetut ilmaisimet yhden sulamisluvun takana
Tietolomakkeessa luetellaan yleensä yksi huippu. Alla oleva kaavio näyttää, mitä tämä luku kätkee: huippu liikkuu jopa 15 °C riippuen käytetystä alfa-olefiinikomonomeerista, vaikka tiheys ja sulaindeksi näyttävät identtisiltä.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 luokka
124 °C
C6 luokka
126 °C
C8 luokka
133 °C
HDPE
Kaksi muuta signaalia piiloutuu käyrään. Ensimmäisen ja toisen lämmön huiput voivat erota kahdesta neljään astetta, ja vain toinen lämpö heijastaa itse hartsia. Huipun leveydellä on myös väliä: laaja sulamisalue viittaa laajaan koostumuksen jakautumiseen ja suurempaan geelin riskiin, kun taas terävä 3–5 asteen huippu osoittaa metalloseenin tasalaatuisuutta. Kahden asteen siirtymä toimittajaerien välillä vastaa tyypillisesti tiheyden muutosta 0,002 - 0,003 g/cm³, mikä riittää siirtämään sulapaineen useita baareja.
Sulamispisteen muuttaminen tynnyrin asetuksiksi
Kun alku ja huippu tunnetaan, profiili kirjoittaa itsensä. Syöttövyöhyke pysyy selvästi alun alapuolella, joten kiinteä peti jatkaa kulkua, puristusvyöhyke ylittää sulamisalueen ja annosteluvyöhyke lopettaa työn piikin yläpuolella.
- Syöttöalue: 150 - 170 °C, noin 40 - 50 °C alkuvaiheen alapuolella, jotta vältetään ennenaikainen sulaminen ja aaltoilu.
- Puristusvyöhyke: 185 - 205 °C, jossa suurin osa kiderakenteesta katoaa ja sula tiivistyy.
- Annostelualue: 200 - 215 °C, homogenointia ja paineen nostamista varten.
- Sovitin ja ristipää: 200 - 220 °C, kaapelin ristipäät usein alaosassa rajoittamaan painumista ennen jäähdytyskaivoa.
Suulakkeen sulamislämpötilan tulee laskea 200-220 °C:een. Lämpötila laskee noin 180 °C:een ja sulamattomat geelit säilyvät seinässä ja näkyvät pintavirheinä tai heikkoina kohtina kipinätestissä. Työnnä yli 250 °C ja hapettuminen kiihtyy, viipymäajasta tulee kriittinen ja geelin muodostuminen lisääntyy, vaikka hartsi on teknisesti edelleen vakaa.
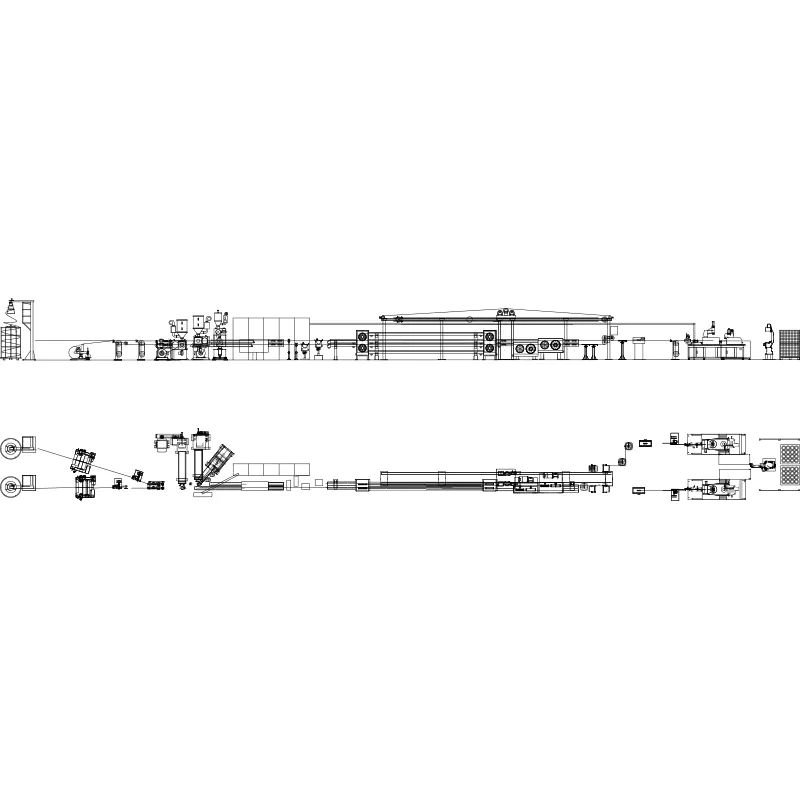 Automatisoitu johtojen ja kaapelien suulakepuristuslinja PLC-lämpötilan säädöllä Integroitu linja johtojen eristämiseen tai päällystämiseen, tuodulla ruuvilla ja piipulla, PLC-ohjauksella ja tarkka lämpötilan säätö vakaata ekstruusiota varten. Näytä tuote →
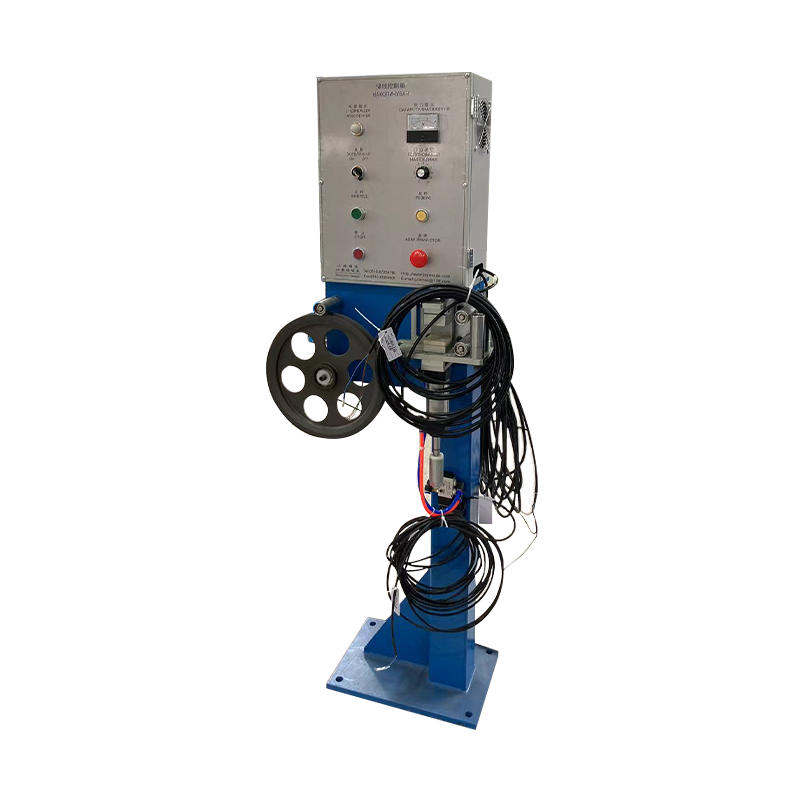
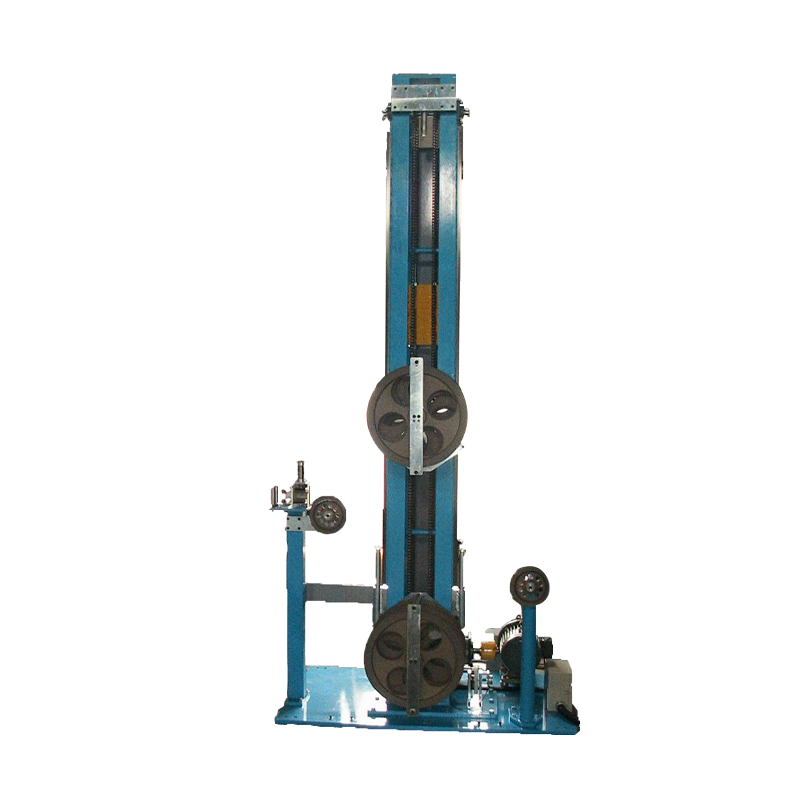
Alhainen sulalujuus on tarinan toinen puoli. LLDPE säilyttää muotonsa huonosti muotista poistumisen jälkeen, joten halkaisijan säätö riippuu suuresti vakaasta vedosta ja kelauksesta eikä pelkästään meistin geometriasta. Akku- ja tanssijajärjestelmät jatkuville suulakepuristuslinjoille imevät nopeuden muutokset rullan vaihdon aikana ja pitävät jännityksen tasaisena sulan jäähtyessä.
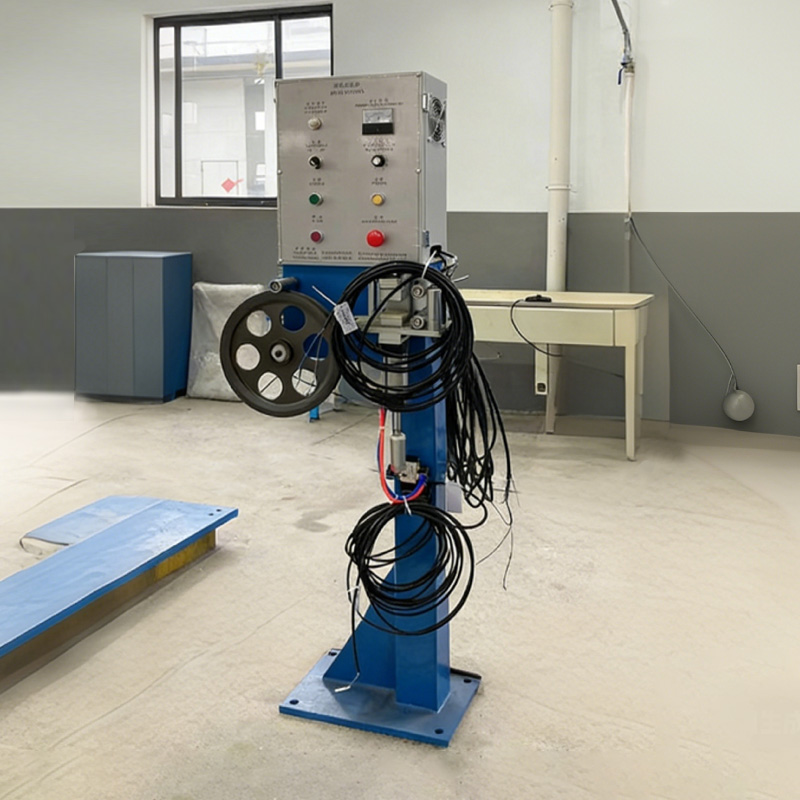 Johdinkaapelin kireyden ohjausjärjestelmä vakaaseen käämitykseen Lisävarustejärjestelmä, joka säätelee kaapelin kireyttä käämityksen aikana venymisen, löysän kääreen ja epäjärjestyksen estämiseksi ja tukee tasaista kaapelin laatua. Näytä tuote →
Minne LLDPE Volume todella menee
Kaapeli ja johto ovat todellinen, mutta pieni osa maailmanlaajuisesta LLDPE-kulutuksesta. Tällä asiayhteydellä on merkitystä, kun toimittaja vaihtaa laatua, jakaa kapasiteettia uudelleen tai kun tehdas neuvottelee hartsin allokoinnista kalvontuottajia vastaan.
- Kalvot ja pakkaukset, mukaan lukien venytys- ja maatalouskalvot: noin 62 prosenttia
- Ruiskupuristetut tuotteet: noin 12 prosenttia
- Pyörivä muovaus: noin 9 prosenttia
- Kaapelien ja lankojen eristys, vaippa ja yhdisteet: noin 7 prosenttia
- Putket, putket ja muu suulakepuristus: noin 5 prosenttia
- Valmistusseokset, liimat ja muut: noin 5 prosenttia
Valinta ja käynnistysjärjestys
Toistettava toimintojen järjestys estää vaihdon muuttumasta romuajoon.
- Vedä erän todellinen DSC-käyrä, ei vain tietolomakkeen huippu, ja vahvista alkamislämpötila.
- Yhdistä tiheys ja komonomeeri loppukäyttöön: joustava vaippalaatu lähes 0,920 g/cm³, jäykemmät rakenteet jopa 0,935 g/cm³.
- Aseta syöttöalue 40–50 °C mitatun alkamisajan alapuolelle ja nosta sitten puristus- ja annostelualueita portaittain.
- Pidä sulatteen lämpötila ja sulapaine tasaisena vähintään kymmenen minuuttia ennen kuin kosketat linjan nopeutta.
- Tarkista seinän laatu kipinätestillä tai geelimäärällä ensimmäisten 30 minuutin aikana, kun kone vielä lämpölaajenee.
- Tallenna tynnyrin profiili, sulamislämpötila ja hartsin eränumero yhteen, jotta seuraava identtinen työ alkaa tunnetusta pisteestä.
Testaus, huolto ja vaatimustenmukaisuus
Sulamispistetiedoista on hyötyä vain, jos mittaus on luotettava. Kalibroi DSC-kenno uudelleen indiumilla 156,6 °C:ssa ja tarkista perusviiva vähintään kerran vuodessa, koska ajautuva soluvakio siirtää jokaista raportoitua huippua asteen tai kaksi. Tynnyrilämpöparit ansaitsevat saman huomion: viiden asteen virhe mittausvyöhykkeellä muuttaa todellista profiilia enemmän kuin useimmat hartsierän vaihtelut.
Varastointi on suoraviivaista. LLDPE ei ole hygroskooppinen eikä tavallisesti tarvitse kuivausta, mutta se tarvitsee suojan UV-säteilyltä ja ristikontaminaatiolta PVC:n kanssa, mikä vaatii kunnollista huuhteluainetta vaihdon yhteydessä suoran huuhtelun sijaan. Kaapelituotteiden sulamistiedot tukevat saapuvan tarkastuksen ja erän jäljitettävyyttä, kun taas valmiin tuotteen on vielä läpäistävä kipinä-, veto- ja venymätestit.
Prosessipuolella sulamispainetrendien, moottorin kuormituksen ja geelimäärän rutiinitarkistukset havaitsevat sulamisongelmat ennen kuin ne saapuvat asiakkaalle. Jos linjoja mieluummin päivitetään kuin vaihdetaan, tarkistettu ekstruuderin asennus voi olla arvokkaampi kuin uusi ruuvi. Tehokas PE- ja PVC-kaapeliekstruuderin ohjain kattaa tarkastelun mukana tulevat käytännön tarkastukset.