LANGUAGE
90 mm:n ekstruuderi, jonka nopeus on 380 kg/h PVC-vaippaa varten, asettuu usein 330 kg/h:iin, kun linja kulkee kolmessa vuorossa seoksella, jolla on raskaampi täytekuorma – ja käyttäjä syyttää suulaketta, tyhjiöpumppua tai ruuvia. Useimmissa teknisissä tarkasteluissa, joissa istumme, epäsuhta lukittiin kuukausia aiemmin, kun yhdelle yhdisteelle valittiin ruuvigeometria ja linjaa pyydettiin myöhemmin suorittamaan toinen.
Lyhyt versio
Ruuviekstruuderit valitaan yhdisteen ja linjan nopeuden mukaan, ei nimellisvetoisuuden mukaan. PVC-eriste ja -vaippa istuvat mukavasti 20–24:1 L/D-yksiruuvin päällä puristussuhteella 2,5–3,5. PE- ja XLPE-eristys suurella linjanopeudella vaatii uritetun syötön, 25–30:1 L/D ja sulkuosan, joka pitää sulan lämpötilan tasaisena. Yhdistä nämä kolme muuttujaa, ja useimpiin halkaisijan ajautumista ja ulostulon vakautta koskeviin valituksiin vastataan ennen kuin ensimmäinen seosrumpu avataan.
Seuraavaksi kerrotaan, kuinka geometria kartoitetaan kaapelilinjaan, mitkä numerot kuuluvat ostospesifikaatioon, ja tarkastuksia, jotka pitävät tuotannon vakaana vuonna kolmantena.
Mitä ruuvi oikein tekee piipun sisällä
Yksi ruuvi tekee kolme työtä yhdellä kierroksella: se kuljettaa kylmää granulaattia, sulattaa sen lämmitettyä tynnyrin seinää vasten ja pumppaa sulatteen murtolevyn läpi ristipäähän paineella, joka on riittävän tasainen pitämään seinämän paksuuden. Jokainen työ asuu omalla vyöhykkeellä, ja jokainen vyöhyke on määritelty lentosyvyyden mukaan.
Syöttöalue
Syvälennot, noin 0,12–0,18 D. Sen tehtävänä on tilavuuskuljetus, joten tuotos seuraa rakeiden irtotiheyttä ja pelletin muotoa. Tämä on alue, jonka uritettu piippu on suunniteltu vakauttamaan.
Puristusalue
Lentosyvyys kapenee syötöstä annostussyvyyteen. Näiden kahden välinen suhde on puristussuhde; liian matalat ja sulamattomat hiukkaset saavuttavat suulakkeen, liian korkea ja leikkauskuumennus lisää sulaan 15–25 °C.
Mittausalue
Jatkuva matala syvyys, tyypillisesti 5–8 D pitkä. Se on pumppu, ja sen paineen vakaus vaikuttaa halkaisijatoleranssiin enemmän kuin mikään alavirran säätöpiiri.
Katkaisulevy ja ristipää
Seulapakkaukset muodostavat 15–30 MPa vastapaineen. Painemuotti käsittelee eristystä, putkimuotti käsittelee vaippaa; ruuvi päättää, kuinka tasaisesti jompikumpi täytetään.
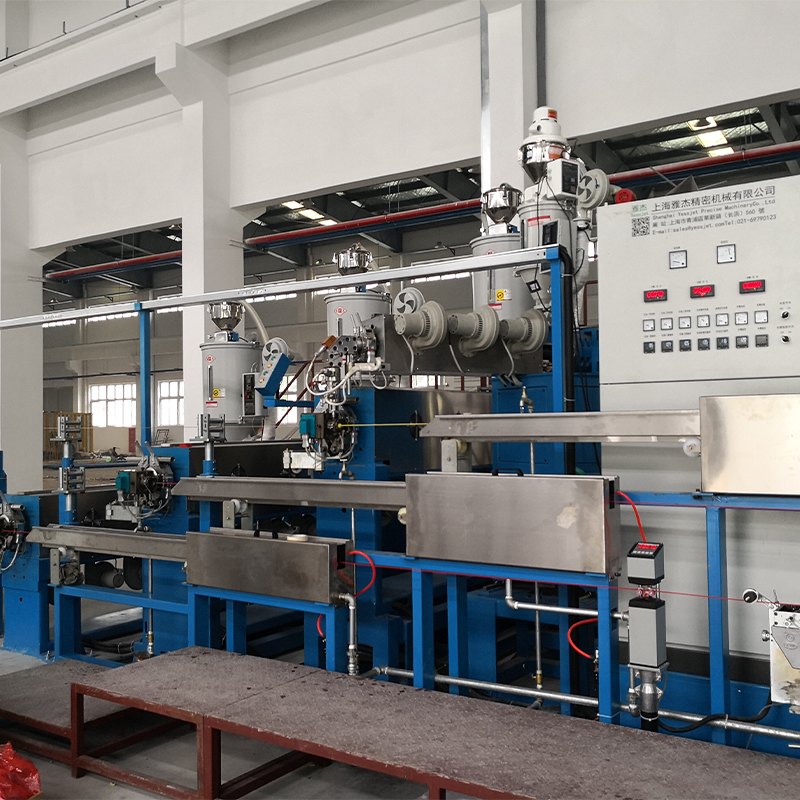
Alavirtaan geometrialla ei enää ole merkitystä, jos muu linja ei pysy perässä. XLPE-eristyslinjalla lankojen ja kaapelien suulakepuristuslinja on tasapainotettava piipun lämpötilat, aallonpohjan jäähdytyspituus, vetoakselin jännitys ja ottonopeus yhdessä asetuspisteikkunassa, ja ruuvi on vain ensimmäinen lenkki tässä ketjussa.
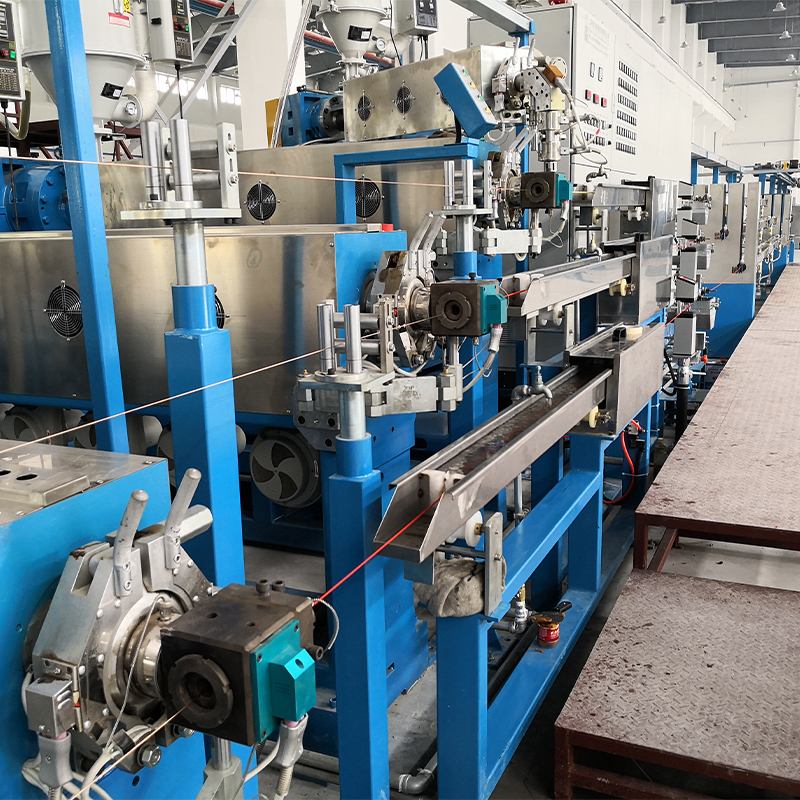 XLPE/PE-kaapeliekstruuderi jäähdytysvesisäiliöllä Silloitetuissa PE-linjoissa, joissa sulatetta ei voida työstää uudelleen, tämä integroitu ekstruuderi ja moniosainen vesisäiliö tukevat jatkuvaa eristystä kontrolloidulla jäähdytyksellä ja vakaalla teholla. Näytä tuote →
Silloitettu PE nostaa panoksia, koska sulatetta ei voida työstää uudelleen. Erillinen PE/XLPE-kone, jossa on yhteensopiva vesikouru, pitää sulan kapealla kaistalla ja estää ennenaikaisen silloittumisen tynnyrin sisällä, mikä on vikatila, joka näkyy geelitäplinä kolmen päivän kuluttua tuotantoajosta.
Ruuvien mallien vertailu numeroissa, jotka määräävät tulostuksen
Kun kaksi toimittajaa ilmoittaa saman halkaisijan, ero on L/D:ssä, puristussuhteessa ja syöttösuunnittelussa. Alla olevat vaihteluvälit ovat niitä, joita vertaamme useimmin teknisen katsauksen aikana.
Ohjeelliset alueet kaapelilinjan teknisistä tiedoista; Varmista aina ennen allekirjoittamista omalla yhdistelmälläsi tehtyä kauppatestiä vastaan.
Kaksoisruuvikoneet hallitsevat PVC-kuivasekoitustyötä, koska toisiinsa liitetyt pursot ovat itsepyyhkiviä ja kuljettavat jauhetta ilman esisekoitusvaihetta. Eristyslinjoilla yksi ruuvi voittaa edelleen sulapaineen stabiilisuudessa ja hinnassa kg/h, minkä vuoksi valinta tehdään yleensä seoksen eikä ruuvien lukumäärän perusteella.
Mitä teknisistä tiedoista jätetään pois: minne tuotos menee hiljaa
Tyyppikilven tuotto mitataan uudella ruuvilla, puhtaalla seulapakkauksella ja laskeutuneella syöttökurkulla. Todelliset linjat menettävät suorituskykyä viidessä ennustettavassa paikassa, ja vain yksi niistä on moottori.
14 %
Lentoselvitys
9 %
Näytön värähtely
7 %
Kuolinrajoitus
6 %
Kurkun drift
4 %
Lämmitysnauha
Ohjeellinen läpäisyhäviön osuus mitattuna kahden vuoden ikkunassa 90 mm eristyslinjalla.
Lentoselvitys on hiljainen. Uusi 90 mm:n ruuvi kulkee tyypillisesti 0,20–0,30 mm:n säteittäisvälyksellä; noin 0,45 mm:n jälkeen sula liukuu takaisin lentojen yli, teho laskee ja sulan lämpötila nousee samoissa asetuspisteissä. Koska mikään ei hälytä, pudotus syytetään yhdisteestä. Seulapakkauksen paineviruminen piiloutuu samalla tavalla: nouseva paine-eron lukema katkaisijalevyn yli on ensimmäinen varoitus, että pumppu toimii kovemmin kuin sen pitäisi.
Missä nämä koneet sijaitsevat kaapelituotannossa
Toimittamiemme kaapelitehtaiden kesken alla oleva jako heijastaa sitä, kuinka suulakepuristimen kapasiteetti jakautuu lopputuotteen mukaan konekoon sijaan.
PVC eristys ja vaippa - 38%
PE- ja XLPE-virtakaapeli - 31%
LSZH ja palonkestävä - 14%
LAN ja viestintä – 11 %
Erikoisuus ja vaahto - 6 %
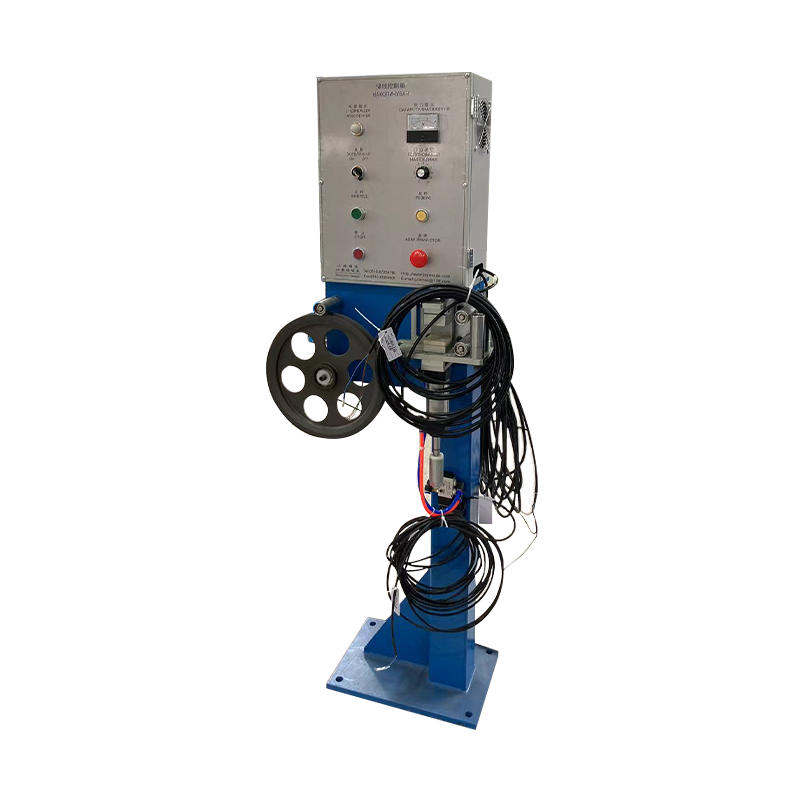
Sovelluksella on merkitystä, koska se muuttaa, mitä linjan on tehtävä, kun se pysähtyy. Vaippasiimat kestävät lyhyen pysähdyksen rullan vaihdossa; hienojohto- ja LAN-linjat eivät, ja se on siellä akku- ja tanssijajärjestelmät jatkuville suulakepuristuslinjoille ansaitsevat paikkansa pitämällä puskuria kaapelia ja jatkuvaa jännitystä, kun alavirran kela vaihdetaan.
Ruuviekstruuderin määrittäminen: viisivaiheinen tarkistus
Käyttöönoton selviävä ostospesifikaatio noudattaa yleensä samaa päätösjärjestystä.
Vaihe 1 – Kiinnitä seos ennen tonnimäärää
Tallenna sulaindeksi, täyteainekuorma, sallittu sulamislämpötila katto ja seinämän paksuusalue. Kaksi yhdistettä, jotka näyttävät samalta tietolomakkeessa, voivat vaatia 4:1 eron pakkaussuhteessa.
Vaihe 2 – Kokotulostus suulakkeessa, ei tyyppikilvessä
Ota ristipäässä tarvittava kg/h maksimilinjanopeudellasi ja lisää 15 % korkeustilaa yhdisteen vaihtelulle ja ruuvien kulumiselle.
Vaihe 3 – Päätä syötteen suunnittelu
Uritettu syöttö ostaa vakaan tuoton vapaasti virtaavalla PE-granulaatilla; sileä poraus on anteeksiantavampi uudelleenhiontalle ja kevyille PVC-sekoituksille.
Vaihe 4 – Tarkasta veto ja vaihteisto
Pyydä vääntömomenttikäyrää nopeusalueen alimmasta päästä ja vaihteiston huoltokerrointa, joka kestää jumiutuneen seulapaketin, ei vakaan tilan kuormitusta.
Vaihe 5 – Kirjoita hyväksymistesti
Neljä yhtäjaksoista tuntia seoksessa, kirjattu sulamislämpötila, halkaisijatoleranssi, ominaisenergia kWh/kg ja ruuvin ulosvetomittaus ennen luovutusta.
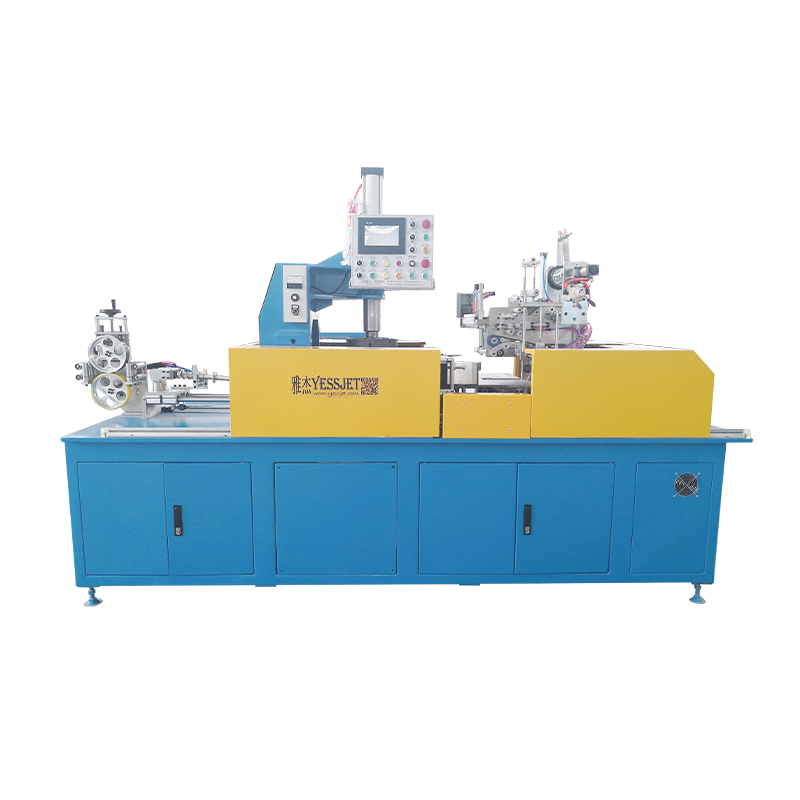
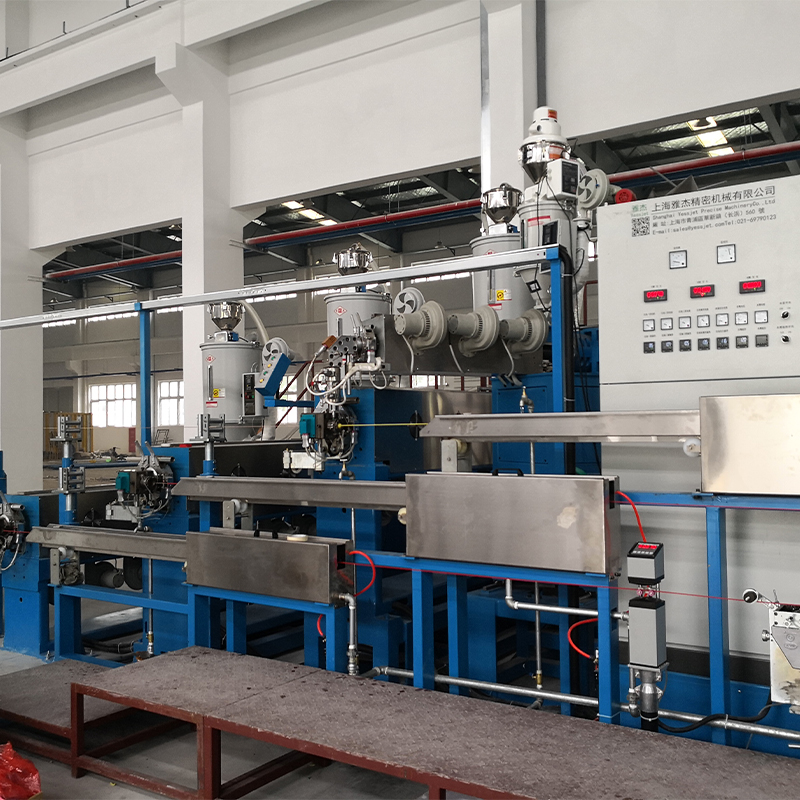 Täysautomaattinen korkean suorituskyvyn PE/PVC-kaapelin ekstruusiojärjestelmä Uutta PE/PVC-kaapelilinjaa suunniteltaessa tämä integroitu järjestelmä kattaa automaattisen maksun, tarkan suulakepuristuksen, jäähdytyksen, noston ja vastaanoton manuaalisten toimenpiteiden vähentämiseksi. Näytä tuote →
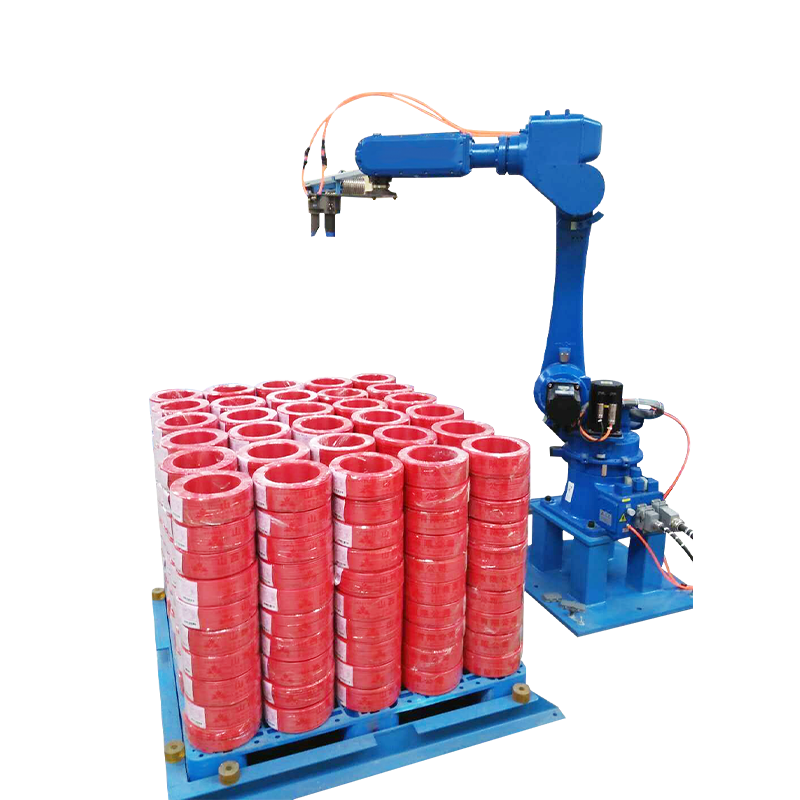
Kun suunnitellaan uutta linjaa yhden koneen korvaamisen sijaan, hyödyllinen kysymys on, kuka omistaa liitännät – tynnyrin lämpötilat, vetoakselin kireys, kelaus ja lavaus – koska useimmat ylösajoviiveet johtuvat yhteensopimattomista luovutuksista.
Ruuvin pitäminen rehellisenä: huolto ja vaatimustenmukaisuus
- Mittaa säteittäinen lentovara ja piipun kuluminen 12 kuukauden välein; kirjaa se käyttöönoton arvoa vastaan, jotta trendi, ei absoluuttinen luku, laukaisee vaihdon.
- Kirjaa sulan lämpötila ja seulapakkauksen paine-ero joka vuoro. 2 MPa:n nousu viikossa on tukkeutunut pakkaus, ei ohjausvika.
- Vaihda lämmitysnauhat sarjana. Yksi heikko nauha luo kylmän pisteen, joka näkyy eristeeseen sulamattomana juovana.
- Puhdista seuraavaan ajoon sopivalla yhdisteellä sen sijaan, että tynnyri kuivattaisiin; lämpöpyöräily vääntää lentoja.
- Pidä asiakirjat linjassa markkinoiden kanssa, joille lähetät: sähköturvallisuus ja suojaukset tunnustettujen konestandardien mukaisesti sekä materiaali- ja prosessitiedot, jotka voidaan jäljittää kaapelierään.
Mikään näistä ei ole eksoottista, eikä mikään kallista, kun se on suunniteltu eritelmään. Kallisversio paljastaa vuonna kaksi, että ruuvin, syöttökurkun ja seulapakkauksen valitsi kukin eri henkilö erilaista olettamusta vastaan.
The practical takeaway: treat the screw as a matched part of the compound-line system, put L/D, compression ratio, feed design and flight clearance in writing, and test all four before the machine leaves the works. Tämä erottaa linjan, joka kestää 350 kg/h vuosikymmenen ajan, ja linjan, joka tarvitsee uuden ruuvin 18 kuukauden välein.