LANGUAGE
70 mm:n PVC-eristelinja, joka kulkee nopeudella 300 m/min, tuottaa noin 36 km eristettyä sydäntä kahden tunnin ikkunassa. Jos valmis halkaisija ajautuu 0,05 mm asiakkaan toleranssin ulkopuolelle kymmenen minuutin ajan kyseisestä ikkunasta, useiden kilometrien hylsystä tulee romua, vastaanottokela on työstettävä uudelleen ja poikkeama havaitaan yleensä asiakkaan saapuvan tarkastuksen yhteydessä, ei omasta lattiasta.
Ekstruusioprosessin ohjaus on joukko takaisinkytkentäsilmukoita, jotka estävät tämän tuloksen. Se pitää sulamislämpötilan, sulapaineen, ruuvin nopeuden, linjan nopeuden, halkaisijan ja kireyden määriteltyjen ikkunoiden sisällä minuutista minuutilta ja tallentaa, mitä liikkui, kun jokin menee pieleen.
Lyhyt vastaus: stabiloi ensin sula, sitten mitat ja sitten jännitys. Lämpötilan ja paineen vakaus ratkaisee, kestääkö seinämän paksuus; halkaisijan ja kapasitanssin takaisinkytkentä ratkaisee, onko toleranssi voimassa; jännitys ja kerääntyminen ratkaisevat, selviääkö linja vaihdosta pysähtymättä. Viritä ne tähän järjestykseen, koska jokainen silmukka häiritsee sitä alavirtaan.
Viiva, joka kirjaa sulamispaineen, kuuman halkaisijan, seinämän paksuuden ja sisäänottojännityksen sekunnin välein, näyttää yleensä häviöiden sijainnin viikon sisällä ajon alkamisesta, kauan ennen kuin laitteistopäivitys on perusteltua.
Viisi ohjaussilmukkaa, jotka päättävät, kestääkö seinä
Prosessin ohjaus suulakepuristuslinjalla ei ole yksi ohjain. Vuorovaikutuksessa on viisi silmukkaa, ja vuorovaikutus tekee työstä vaikeaa.
Lämpöprofiili
Viidestä seitsemään piippuvyöhykettä pidetään 3 asteen sisällä, kuomuvyöhyke 2 asteessa.
Sulapaine
Anturi näytön edessä, vakaus 1 prosentin sisällä asetuspisteestä.
Ruuvin ja linjan nopeus
Ruuvin kierrosluku sovitettu linjanopeuteen, veto 1,4 - 1,6 PVC-eristettä varten.
Ulottuvuuspalaute
Lasermittari 6-8 metrin päässä suulakkeesta, kapasitanssimittari seinämän paksuudelle ja epäkeskisyydelle.
Jännitys ja kertyminen
Tanssijan asento, vastaanottojännitys newtoneina ja 30-90 sekuntia tallennettu pituus.
Sulamislämpötila on hitain silmukka ja useimmiten tunteen asettama. Tyypillisellä eristyslinjalla 5 asteen ryömintä annostusvyöhykkeellä muuttaa viskositeettia tarpeeksi siirtääkseen valmiin halkaisijan 0,02 mm:stä 0,04 mm:iin vakioruuvin nopeudella. Lämpöparit tulee tarkistaa viitearvoa vastaan neljännesvuosittain, koska 4 astetta C alhaalla lukevan anturin yleensä kompensoi käyttäjä, joka nostaa asetusarvoa eikä koskaan palauta sitä.
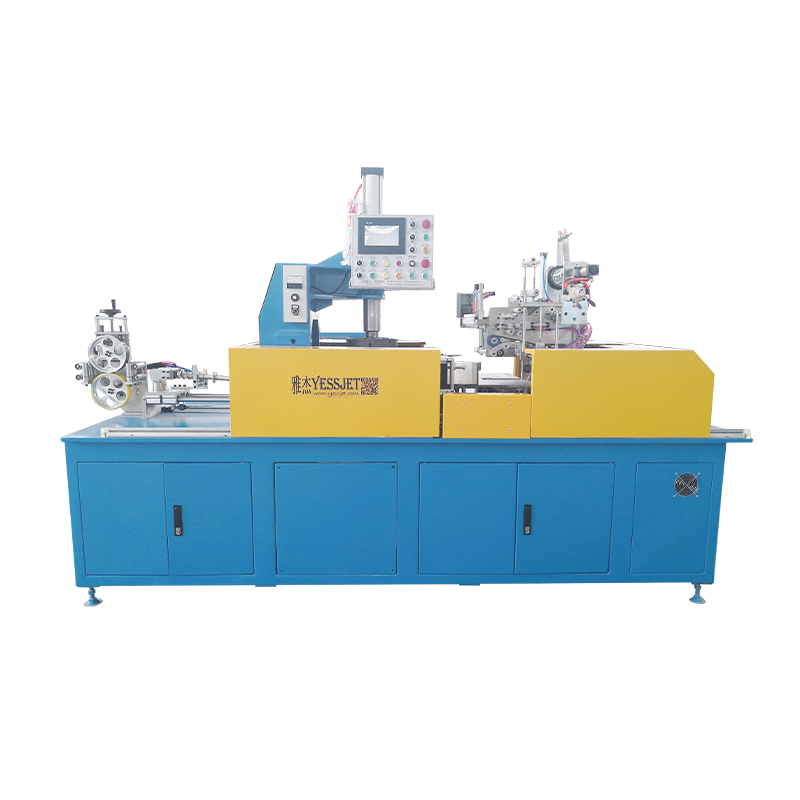
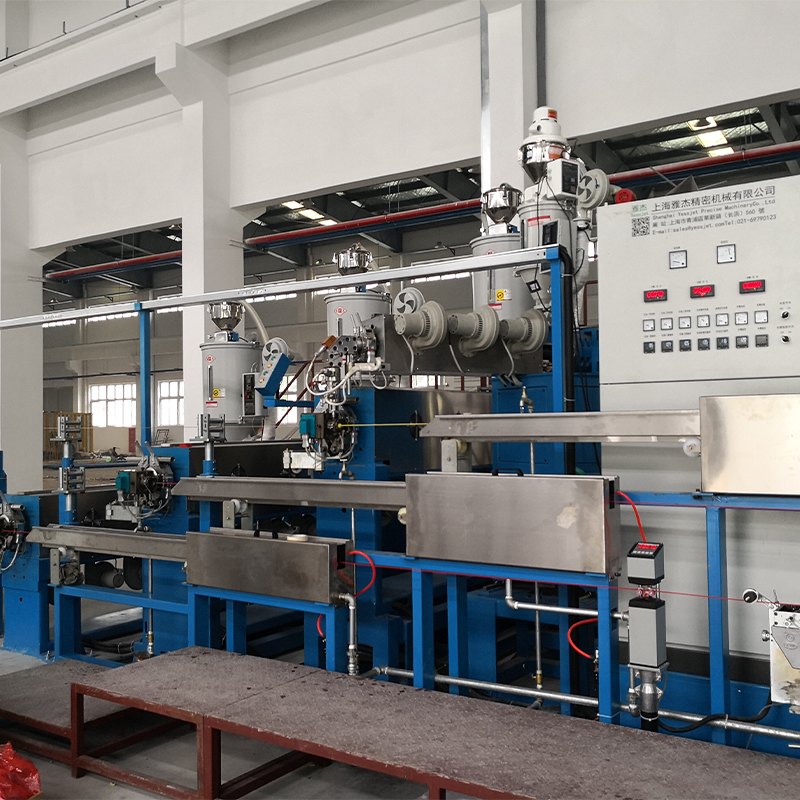
 Full Auto PE PVC korkean suorituskyvyn kaapeliekstruuderi Full Auto PE PVC High-Perf Cable Extruder on integroitu tuotantojärjestelmä, joka on suunniteltu tukemaan kaapelivalmistajia tehokkaassa ja tarkassa tuotannossa. Se sp... Näytä tuote →
Ruuvin geometria määrittää, kuinka paljon työtä lämpötilasilmukan on tehtävä. Seokseen sovitettu puristussuhde tuottaa tasaisen paineprofiilin; epäsuhta ilmenee jyrkkään pään paineena, jota mikään PID-viritys ei poista. Seulapakkauksen kunto kuuluu valvontasuunnitelmaan samasta syystä: osittain tukossa oleva pakkaus nostaa pään painetta ja muuttaa tehoa 2-5 prosenttia. Tässä käsitellään ruuvin suunnittelun, tehon ja ohjauksen vakauden välistä suhdetta tehokas ekstruuderin ohjain .
Halkaisija ja seinämän paksuus ovat siellä, missä hallinta tulee asiakkaalle näkyväksi. Lasermittari, joka on asennettu 6–8 metrin päähän suulakkeesta, lukee kuuman halkaisijan, joka on 8–12 prosenttia suurempi kuin kylmähalkaisija PE-eristyslinjalla, joten ohjaimen on työskenneltävä kohti kylmiä kohteita, kun mittari näkee kuumaa. Jännitys sulkee ketjun: muutaman prosentin sisällä pidetty vastaanottojännitys pitää ytimen pyöristettynä ja estää ylempiä kerroksia pureutumasta puolan eristeeseen.
Manuaalinen, perus-PLC ja suljetun silmukan ohjaus verrattuna
Kolme ohjausarkkitehtuuria ilmestyy samalle lattialle, ja ero näkyy numeroissa eikä esitteissä.
Ohjaus lähestymistapa
Mitä säännellään
Halkaisijan poikkeama
Käynnistysromu muutosta kohti
Vaihtoaika
Manuaalinen
Ruuvin nopeus ja vastaanotto säädetään silmän ja äänen mukaan
/- 0,08 mm
120-200 m
25-40 min
Perus-PLC, avoin silmukka
Asetusarvot pidetty, vain hälytykset, ei tuotepalautetta
/- 0,04 mm
60-100 m
15-25 min
Suljettu silmukka, jossa mittari ja jännityspalaute
Halkaisija, seinämän paksuus, sulapaine ja jännitys säädellään jatkuvasti
/- 0,015 mm
20-40 m
8-12 min
Taulukko: ohjeelliset suorituskykynauhat 70 mm PVC-eristyslinjalle; todelliset luvut riippuvat seoksesta, ruuvin rakenteesta ja vastaanottokokoonpanosta.
Neljäs sarake on se, joka maksaa. Käynnistysromun leikkaaminen 150 metristä 30 metriin vaihtoa kohden linjalla, joka vaihtaa tuotetta kahdeksan kertaa viikossa, säästää noin 960 m valmiita hylsyjä viikoittain, ennen kuin mitään parannusta vakaan tilan tuottoon lasketaan.
Piilotetut mittarit: missä tappiot todellisuudessa sijaitsevat
Halkaisijakaaviot näyttävät usein erinomaiselta kauan ennen kuin viiva on aidosti hallinnassa. Laajemman muuttujajoukon kirjaaminen yhden 24 tunnin ajon aikana yleensä jakaa tappiokuvan uudelleen.
Halkaisijan poikkeama
34 %
34 %
Jännityspiikkejä
26 %
26 %
Sulamislämpötila
18 %
18 %
Ruuvien kuluminen
12 %
12 %
Kosteus
10 %
10 %
Jokaisella syyllä on erilainen korjaus, ja vain ensimmäinen ratkaistaan ostamalla parempi mittari.
- Jännityspiikit vaihdon yhteydessä: tanssija saavuttaa matkarajan ja akku tyhjenee ennen kuin jatkos on valmis. Linjanopeuden 30–90 sekunnin tallennus on suunnittelupäätös, ei ohjaimen vahvistus.
- Sulalämpötilan metsästys: yleensä jäähdytyspuhallin pyörii liian voimakkaasti tai lämmitysnauha, jonka kontakti on huono, mikä näkyy 30-60 sekunnin pääpaineen heilahteluna.
- Ruuvien ja piippujen kuluminen: 0,1 mm:n välyksen kasvu annosteluosassa voi leikata tehoa 3–6 prosenttia ja työntää käyttäjää nostamaan ruuvin nopeutta, mikä nostaa sulamislämpötilaa.
- Materiaalin kosteus: Muutama sata ppm kosteutta PVC-seoksessa luo aukkoja, joita halkaisijamittari iloisesti lukee hyväksi tuotteeksi.
Jännitys on se silmukka, joka useimmiten jätetään avoimeksi linjoilla, joilla muuten on nykyaikainen ohjaus, ja se on ensimmäinen paikka, josta katsoa, kun romu nousee ilman halkaisijahälytystä.
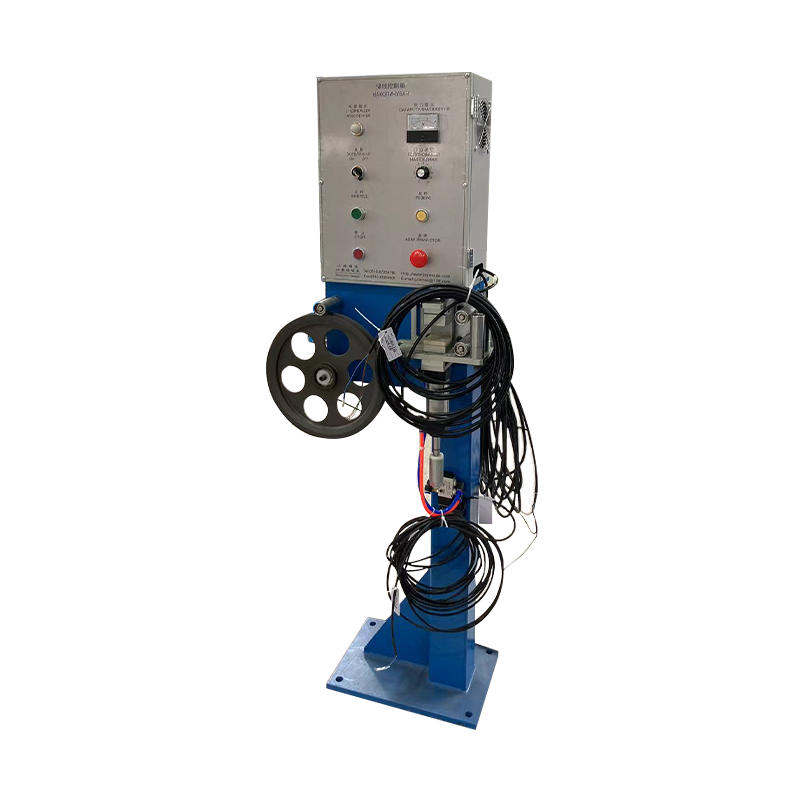
 Johdinkaapelin kireyden ohjausjärjestelmät Tarkkaan kaapelin kireyden säätöön suunnitellut Wire Cable Tension Control Systems ovat välttämättömiä laitteita kaapelin käämitysprosesseissa. Sen ydintoiminto on... Näytä tuote →
Missä ohjausponnistukset kannattavat eniten, kaapelityypin mukaan
Ohjaussijoituksen tuotto vaihtelee voimakkaasti tuoteperheittäin, koska materiaalikustannukset, toleranssit ja linjan nopeus vaihtelevat.
Virtakaapeli, XLPE MV ja LV - 38%
LAN ja datacom - 26 %
Rakennuslanka, PVC ja UPVC - 16 %
Auto- ja elektroniikkajohdot - 12 %
Erikois- ja muut - 8 %
XLPE-virtakaapeli hallitsee paluuta, koska seinän toleranssit ovat tiukat, seos on kallis ja romukilometri maksaa moninkertaisesti verrattuna romukilometriin PVC-rakennuslankaa. LAN-kaapeli tulee toiseksi, koska kapasitanssi- ja epäkeskisyysrajoja ei voida saavuttaa pelkällä käyttäjän taidolla; 5 prosentin epäkeskisyyskatto vaatii jatkuvaa mittausta ja korjausta. Rakennuslanka on anteeksiantavampi epäkeskisyyden suhteen, mutta kulkee nopeudella 600–1200 m/min, jossa nopeuden säätö ja ottojännitys määräävät kelan myyntikelpoisuuden. Auto- ja elektroniikkajohto palkitsee ohjauksen pääasiassa toistettavuuden kautta monilla lyhyillä ajoilla.
Käyttöönottojärjestys: kuusi vaihetta, jotka lukitsevat asetukset
Uusi tai uudelleen rakennettu linja saavuttaa vakaan ohjauksen nopeammin, kun seuraa alla olevaa sekvenssiä, sen sijaan, että virittäisi kaikkea kerralla.
Vaihe 1: Lähtötilanne ennen kuin muutat mitään
Puun sulapaine, kuuman ja kylmän halkaisija, seinämän paksuus ja sisäänottojännitys yhden sekunnin välein koko työvuorolle. Tämä tietue on ainoa luotettava todiste siitä, että myöhempi muutos auttoi.
Vaihe 2: Asenna anturit prosessia varten, älä kaappia
Aseta lasermittari 6–8 metrin päähän suulakkeesta, jotta sula on laskeutunut, pidä paineanturi seulapaketin edessä ja asenna punnituskenno paikkaan, jossa radan kitka ei voi jännittää sitä.
Vaihe 3: Viritä silmukat järjestykseen
Ensin lämpötila, sitten sulapaine, sitten mitat ja sitten jännitys. Viritysjännitys ennen kuin lämpötila on vakaa, siirtää värähtelyä linjan ympäri.
Vaihe 4: Luo nopeussuhdetaulukko
Tallenna ruuvin kierrosluku linjanopeuteen nähden jokaiselle koolle ja yhdisteelle. Tunnetusta suhteesta lähtevät toimijat saavuttavat myyntikelpoisen tuotteen kolmanneksessa ajasta.
Vaihe 5: Kirjoita vaihtorutiini
Täytä akku, pysäköi tanssija matkan puoliväliin, liitä ja vapauta sitten säilytystila vähitellen. Rutiini pitää ekstruuderin pyörimässä, kun vastaanotto vaihtuu.
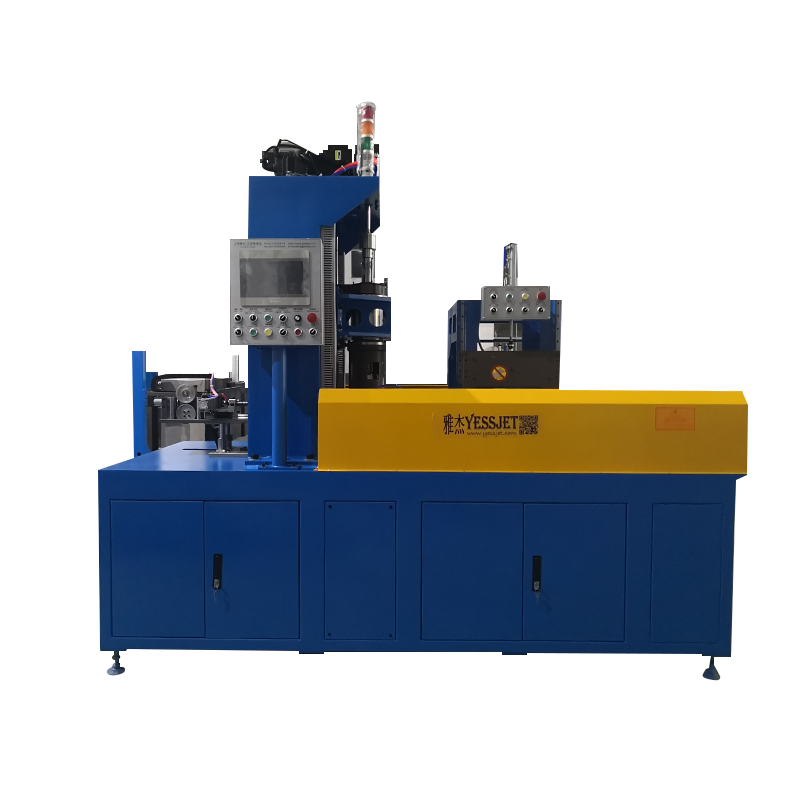
 Akku Dancer (kaapelin säilytysteline) Accumulator Dancer (Cable Storage Rack) on ammattimainen kaapelinhallintalaite, joka on suunniteltu optimoimaan kaapelinkäsittelyn työnkulkuja. Saatavana pysty- ja vaaka... Näytä tuote →
Vaihe 6: Luovuta rajoituksin kirjallisesti
Ohjausrajat, hälytyskynnykset ja kunkin hälytyksen vaatimat toimet tulee olla yhdellä arkilla rivillä, ei käyttöönottotiedostossa.
Huolto, kalibrointi ja vaatimustenmukaisuus
Ohjauksen laatu heikkenee hiljaa. Kalibrointi- ja tarkastussuunnitelma pitää silmukat luotettavina huoltojen välillä.
- Termoparien tarkastaminen neljännesvuosittain vertailua vastaan, toleranssi 5 astetta C.
- Sulapaineanturin nollaus kuukausittain ja uudelleenkalibrointi 12 kuukauden välein.
- Laserhalkaisijamittarin tarkastaminen jäljitettävää mestaria vastaan kuuden kuukauden välein.
- Tanssijan asennon ja jännityskuormituskennojen kalibrointi vuosittain.
- Ruuvien ja piipun välyksen mittaus 4 000 - 6 000 käyttötunnin välein.
- Säilytetään ohjausparametritietueet tuotantoeräkohtaisesti asiakkaan ja standardivaatimusten mukaan.
Vaatimustenmukaisuus on suurelta osin dokumentointia, kun laitteisto on oikea. Kaapelistandardit, kuten IEC 60227, IEC 60502, UL 44, UL 83 ja GB/T 5023, määrittelevät mitat, jotka on täytettävä; prosessinohjausjärjestelmä tuottaa todisteet niiden täyttymisestä joka metrillä. Halkaisijan ja seinämän paksuuden tukkien pitäminen erää kohti muuttaa tarkastuksen tiedostojen hakuun uudelleentestauksen sijaan.
Turvallisuus kuuluu samaan suunnitelmaan. Pyörivien vastaanottolaitteiden vartiointi, lukitut hätäpysäytykset ja valvottu pääsy suuttimen päähän tyhjennyksen aikana eivät ole valinnaisia lisävarusteita linjalla, joka kulkee ilman valvontaa yön yli. Hälytysrajat tulee myös asettaa siten, että käyttäjät reagoivat ennen romun ilmestymistä, ei sen jälkeen, kun kela on valmis.
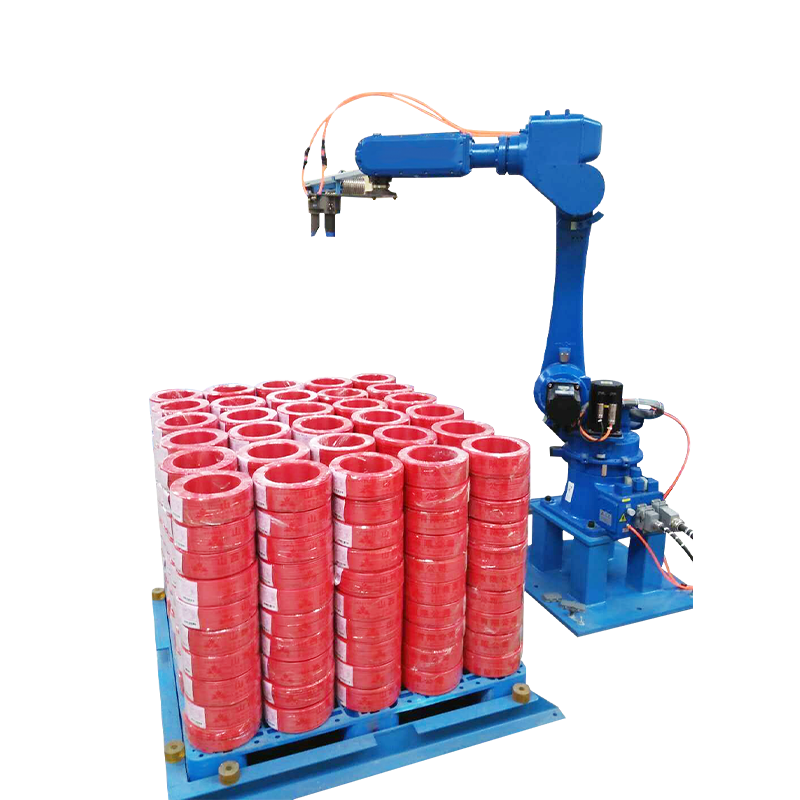
Ekstruusioprosessin ohjaus on parasta arvioida rivin lopussa. Ekstruuderi, joka luovuttaa muuttuvan ytimen kelalle, on yksinkertaisesti siirtänyt ongelman alavirtaan, jolloin siitä tulee jännitysvika, soikea kela tai hylätty lava. Siksi mittauksen on seurattava tuotetta: halkaisija ja seinämän paksuus suulakkeessa, jännitys ja pituus kelarissa ja kelan tunniste kohdassa, jossa robottilavausjärjestelmät kaapelikelojen käsittelyyn ottaa haltuunsa.
Jiangsu Yessjet Precise Machinery rakentaa suulakepuristus-, kelaus-, pakkaus- ja lavauslaitteita yhdeksi yhdistettynä linjana, millä on tässä yhteydessä merkitystä. Silmukat, jotka pitävät halkaisijaa suuttimessa, ja silmukat, jotka pitävät jännityksen kelassa, on suunniteltava toisiaan ajatellen, ja valmistaja, joka toimittaa ketjun molemmat päät, voi virittää ne yhteen sen sijaan, että syyttelee toista.