LANGUAGE
Kaakkois-Aasialainen kaapeliprosessori vaihtoi äskettäin ekstruusiolaatuisen polyeteeniyhdisteen halvempaan ruiskutuslaatuiseen hartsiin säästääkseen noin 0,12 dollaria kilogrammalta. Ensimmäinen tunti juoksua näytti normaalilta. Toiseen tuntiin mennessä seinämän paksuus oli ajautunut toleranssin ulkopuolelle, pinnan aaltoilua ilmaantui, ja lähes 12 prosenttia tämän muutoksen tuotosta jouduttiin poistamaan ja prosessoimaan uudelleen. Hartsi ei ollut huono; se oli yksinkertaisesti väärä laatu suulakepuristimelle.
Tämä kokemus viittaa siihen johtopäätökseen, että tämä artikkeli perustuu: ekstruusiolaatuiset polymeerit eivät ole markkinointietiketti. Ne ovat polymeeriformulaatioita, joilla on suurempi molekyylipaino, tarkoituksella tasapainotettu molekyylipainojakauma ja pienempi sulavirtausindeksi, jotka kaikki on suunniteltu säilyttämään muotonsa ja mitat, kun niitä työnnetään suuttimen läpi suurella nopeudella. Pelkästään hinnan valitseminen maksaa lähes aina enemmän romun, seisokkien ja hylätyn kaapelin osalta kuin sen säästämä pieni lisähinta.
Keskeinen johtopäätös
Sulolujuus, virtauksen vakaus ja lämpövastus ratkaisevat, kulkeeko materiaali siististi ekstruusiolinjalla. Injektiolaadun hartseilta puuttuu sulalujuus, joka pitää mittatoleranssin suuttimessa, minkä vuoksi kaapelin eristykseen ja vaippaan on määritelty ekstruusiolaadut.
Mikä määrittelee ekstruusioluokan polymeerin
Kolme mitattavissa olevaa ominaisuutta erottavat ekstruusiolaatuiset polymeerit ruiskutuslaatuisista vastineistaan. Kun nämä ovat selkeitä, muu materiaalivalikoima muuttuu ennakoitavammaksi.
- Molekyylipaino ja jakautuminen: Ekstruusiolaadut sijaitsevat hartsiperheen korkeamman molekyylipainon päässä. Pidemmät polymeeriketjut antavat sulalle lujuuden, joka voidaan vetää suulakkeesta ja muotoilla yhtenäiseksi eristekerrokseksi tai vaippaksi repeytymisen tai painumisen sijaan.
- Sulavirtausindeksi (MFI tai MFR): Useimmat ekstruusiolaatuiset PE- ja PP-hartsit ovat alueella 0,3-5 g/10 min, kun taas ruiskutuslaadut ovat usein 8-60 g/10 min. Alempi MFI tarkoittaa, että sulate vastustaa painumista ja säilyttää poikkileikkauksensa jäähtyessään.
- Paisunta- ja sulalujuus: Sulan lujuus on venymisen kestävyyttä, ja muotin turpoaminen on sulan luonnollista laajenemista sen poistuessa muotista. Ekstruusiolaadut pitävät muotin turpoamisen ennustettavissa, joten muotin pituus, vetoetäisyys ja jäähdytysprofiili voidaan suunnitella luotettavasti.
- Lämpöstabilointi: Ekstruusioyhdisteet sisältävät stabilisaattoreita, jotka on sovitettu pitempään viipymäaikaan tynnyrissä ja korkeampaan lämpötilaan suuttimessa. Tällä on eniten merkitystä PVC:lle ja XLPE:lle, joissa hallitsematon hajoaminen aiheuttaa mustia pilkkuja ja pintavirheitä.
Yleiset ekstruusioluokan perheet kaapelien tuotantoon
LDPE / LLDPE
Rahalaitos 0,5–2. Joustava ja rasitusta kestävä. Käytetään eristykseen ja kevyisiin takkeihin tietoliikenne- ja rakennusjohdoissa.
HDPE
Rahalaitokset 0,3–1,5. Jäykkä korkealla vetolujuudella. Käytetään kanaviin, putkiin ja raskaisiin ulkovaippoihin.
PVC
K-arvo 65–75 joustaville formulaatioille. Luonnostaan palamista hidastava ja helposti plastisoituva. Oletusarvo matala- ja keskijännitevaipalle.
PP
Rahalaitos 0,5–3. Matala tiheys, hyvä kemikaalinkestävyys. Yleistä autojen kaapelieristyksessä ja täytenauhassa.
XLPE
Silloittuva PE-yhdiste, jonka MFI on noin 1 ennen kovettumista. Korkea dielektrinen lujuus ja jatkuva 90°C. Vakiona keski- ja suurjänniteeristykselle.
Koska PE ja PVC muodostavat suurimman osan kaapeleiden ekstruusiomäärästä tonnimääräisesti, suulakepuristimen konfiguraatiolla on yhtä suuri merkitys kuin yhdisteen kemialla. Kone, joka käsittelee sekä PE:tä että PVC:tä ilman uudelleentyökaluja, mahdollistaa laitoksen lyhentää vaihtoaikaa ja välttää materiaalien ristikontaminaation. Yksi esimerkki on täysautomaattinen korkean suorituskyvyn PE/PVC-kaapeliekstruuderi, joka yhdistää kaksikäyttöisen ruuvin, tarkan lämpötilan säädön ja nopean tynnyrin irrotusominaisuudet yhdisteiden vaihtamiseen.
 Täysin automaattinen korkean suorituskyvyn PE/PVC-kaapeliekstruuderi kaksikäyttöisellä ruuvilla Tämä ekstruuderi tukee nopeaa vaihtoa PE:n ja PVC:n välillä ilman uudelleentyökaluja yhdistämällä kaksikäyttöisen ruuvin ja tarkan lämpötilan säädön. Se sopii laitoksiin, jotka pyrkivät vähentämään vaihtoaikaa ja saastumisriskiä. Näytä tuote →
Ekstruusioluokka vs. ruiskutusluokka: suora vertailu
Alla oleva vertailu näyttää käytännön erot, jotka vaikuttavat kaapelin tuotantolinjaan. Numerot olettavat PE- tai PP-hartsiperheen; PVC luokitellaan tavallisesti K-arvolla MFI:n sijaan.
Omaisuus
Ekstruusioluokka
Injektioluokka
Vaikutus tuotantoon
Rahalaitos (g/10 min)
0,3–5
8–60
Mittojen hallinta muotin jälkeen
Sulamisvoima
Korkea
Matalasta kohtalaiseen
Estää roikkumisen ja niskan sisäänpääsyn
Die swell käyttäytyminen
Ennustettava
Vaihtelee laajasti
Seinämän paksuuden tasaisuus
Molekyylipainon jakautuminen
Räätälöity, usein bimodaalinen
kapeampi
Tehon ja vakauden tasapaino
Lämpöstabilisaattorin kuormitus
Laajennettu
Vakio
Kestää hajoamista oleskelun aikana
Hinta premium
Perustaso 5–15 %
Perustaso
Alempi romumäärä kompensoi palkkion
Arvot ovat tyypillisiä viitealueita kaapeliekstruusioyhdisteille. Tarkista aina toimittajan tekniset tiedot.
Käytännössä ekstruusiolaadun palkkio saadaan takaisin, jos romua syntyy jopa yksi tai kaksi prosenttia vähemmän. 12 prosentin romutapahtuma, kuten avausesimerkissä, maksaa paljon enemmän kuin mikään materiaalin säästö.
Piilotetut mittarit: MFI:n lukeminen oikein kaapelin puristamista varten
Teknisten tietojen MFI-numero kuvaa, kuinka polymeeri virtasi vakiosuuttimessa kiinteällä kuormituksella, ei miten se käyttäytyy ruuvin ja muotin yhdistelmässä. Alla oleva taulukko näyttää tyypilliset ekstruusioluokan MFI-arvot polymeereille, jotka hallitsevat kaapelin eristystä ja vaippaa. PVC jätetään pois, koska se on luokiteltu K-arvon mukaan.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Tyypillinen sulavirtausindeksi g/10 min ekstruusiolaatuisille kaapelipolymeereille. PVC on luokiteltu K-arvon mukaan, eikä sitä näytetä.
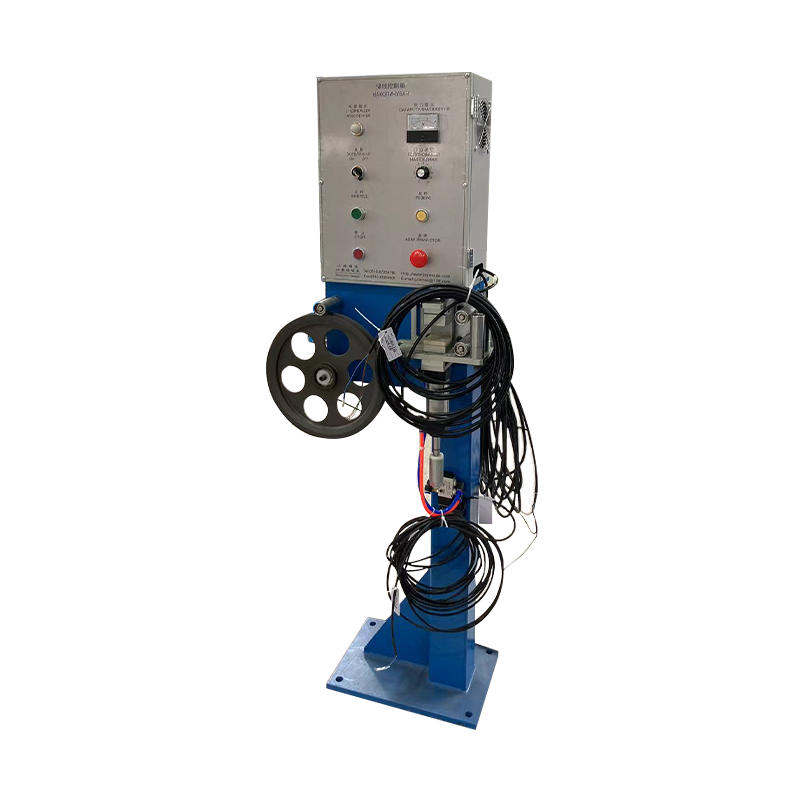
MFI:n takana oleva piilomittari on sulamislämpötilan stabiilius. Jos suulakepuristin ei pysty pitämään sulamislämpötilaa ±3 °C:n sisällä suuttimessa, jopa oikein määritellyssä laadussa näkyy halkaisijan vaihtelua. Ruuvin geometria, tynnyrin jäähdytys ja ylävirran kireyden hallinta vaikuttavat kaikki tähän vakauteen. Siimille, joiden on kuljettava jatkuvasti kelojen vaihdon aikana, akku- ja tanssijajärjestelmät jatkuville suulakepuristuslinjoille Pidä jännitys ja nopeus tasaisena, jotta suulakepuristin näkee jatkuvan kuorman.
Ekstruusiolaatuisten polymeerien jakelu lankoissa ja kaapeleissa
Kaapelivalmistajat käyttävät harvoin kaikkia polymeeriperheitä tasapuolisesti. Alla oleva jakauma kuvastaa tyypillistä kulutusta lanka- ja kaapelisektorilla.
PVC - 34%
XLPE – 26 %
LDPE/LLDPE – 18 %
HDPE - 8 %
PP – 10 %
Muut - 4 %
PVC johtaa, koska se on halpa, luonnostaan paloa hidastava ja helppo käsitellä kohtuullisissa lämpötiloissa, mikä tekee siitä hallitsevan johtojen ja pienjännitekaapeleiden rakentamisessa. XLPE seuraa dielektrisen lujuutensa ja korkeamman lämpöluokituksensa ansiosta, noin 90 °C jatkuvaa useimmissa standardeissa, joten se on oletusarvo keski- ja korkeajännitteisille virtakaapeleille. PE-laadut ovat tietoliikennekaapeleiden eristyksen tukipilari, ja PP on kasvanut autojen johdotuksessa kemiallisen kestävyyden ja alhaisen tiheyden vuoksi.
XLPE:n prosessointi vaatii kontrolloidun lämpötilaprofiilin ja suulakkeen jälkeen vesikaukalon sulatteen lämpötilan laskemiseksi nopeasti. Tästä syystä XLPE-linjat käyttävät tavallisesti vesisäiliöekstruuderin kokoonpanoa.
 XLPE/PE-kaapeliekstruuderi jäähdytysvesisäiliöllä valvottua käsittelyä varten Tämä XLPE- ja PE-eristykseen suunniteltu ekstruuderi sisältää moniosaisen vesisäiliön nopeaa jäähdytystä ja tasaista paksuutta varten. Se käsittelee epätasaista eristystä ja hidasta jäähdytystä ja tukee vakaata sähköistä suorituskykyä teho- ja tietoliikennekaapeleissa. Näytä tuote →
Käytännöllinen viisivaiheinen valintaprosessi
Tämä työnkulku vie hankinnan ja prosessisuunnittelun tyhjältä sivulta pätevään arvosanaan ilman arvailua.
Vaihe 1 – Määritä tiedot
Tallenna jänniteluokka, johtimen koko, jatkuva lämpöluokitus, liekkivaatimus ja joustavuustavoite. Tämä kaventaa polymeerikenttää välittömästi.
Vaihe 2 – Lista hartsiperheet suosikkeihin
PVC yleisvaippaan, XLPE virtakaapeleihin, PE tiedonsiirtoeristykseen ja PP, jossa kemikaalien kestävyys tai paino ovat tärkeitä.
Vaihe 3 – Sovita MFI ruuviin ja meistiin
Matala-MFI-laadut tarvitsevat enemmän moottorin vääntömomenttia ja ruuvin, joka on suunniteltu korkeampaan leikkausvoimaan; korkea-MFI-laadut tarvitsevat tiukempaa muotin lämpötilan hallintaa. Tarkista L/D-suhde ja puristussuhde.
Vaihe 4 – Suorita kontrolloitu koe
Käytä tuotantonopeudella ja lokisulamislämpötilalla, pään paineella ja halkaisijan vaihtelulla vähintään tunnin ajan. Tasainen ±1 prosentin halkaisijanauha on käytännöllinen tavoite.
Vaihe 5 – Lukitse ikkuna ja tarkista tarjonta
Korjaa piipun lämpötilat, ruuvin nopeus ja vetosuhde dokumentoidulla menettelyllä. Vahvista IEC 60502, UL 1581 tai asiaankuuluvan kaapelistandardin mukaan.
Varustus on yhtälön toinen puolisko. Jos suunnittelet uutta tehdasta tai suurta uudistusta, täydellinen lankojen ja kaapelien suulakepuristuslinja yhteensopivalla ruuvilla, suulakkeella, jäähdytyskaukalolla ja sisäänotolla välttää yhteensopivuusongelmat, joita ilmenee, kun eri toimittajien koneita kootaan paikan päällä. Ekstruusiolinja yhdistää nämä vaiheet yhdeksi järjestelmäksi.
 Integroitu johto- ja kaapeliekstruusiolinja vastaavilla komponenteilla Tämä täydellinen linja yhdistää maksun, oikaisun, suulakepuristuksen, jäähdytyksen, painatuksen ja oton yhdeksi järjestelmäksi. Sen valitseminen välttää yhteensopivuusongelmia sekoitustoimittajilta ja varmistaa luotettavan toiminnan uusille tehtaille tai suurille uusinnoille. Näytä tuote →
Arvosanaa suojaavat huolto- ja vaatimustenmukaisuuskäytännöt
Kun arvosana on hyväksytty, suurimmat riskit siirtyvät valinnasta käsittelyyn ja prosessikuriin.
Materiaalinkäsittely ja varastointi
- Kosteuden hallinta: Jopa polymeerit, joilla on alhainen kosteuden imeytyminen, aiheuttavat pintahalkeamia, jos niitä säilytetään kosteissa olosuhteissa. Säilytä yhdisteet alkuperäisessä suljetussa pakkauksessa ja käytä suppilokuivainta hygroskooppisille perusseoksille ja erikoisseoksille.
- Tyhjennys luokkien välillä: Vaihtaminen PVC:stä PE:hen tai XLPE:hen voi jättää hiiltyneen jäännöksen, joka näkyy mustina täplinä tuntia myöhemmin. Käytä dokumentoitua huuhtelusarjaa yhteensopivan puhdistusyhdisteen kanssa.
- Tallennusrajat: Pinoa pussit lattialta, pidä varaston lämpötila alle 30 °C ja käytä ensin sisään, ensin ulos varaston kiertoa estääksesi hienojakoisen aineen ja agglomeroitumisen.
Vaatimustenmukaisuus ja jäljitettävyys
- Rajoitetut aineet: RoHS ja REACH vaativat dokumentoidut aineselosteet yhdisteen toimittajalta, ja säännölliset uudelleentestit, kun koostumukset muuttuvat.
- Liekki- ja turvallisuusstandardit: UL 1581, IEC 60332 ja IEC 60754 määrittelevät liekin leviämistä ja halogeenipitoisuutta koskevat vaatimukset, jotka valitun ekstruusiolaadun on täytettävä rakennus- ja teollisuuskaapeleille.
- Erän jäljitettävyys: Tallenna polymeerierien numerot, perusseoserät ja suulakepuristusparametrit jokaista tuotantoa varten, jotta laatuhäiriö voidaan jäljittää materiaaliin, koneeseen ja käyttäjään.
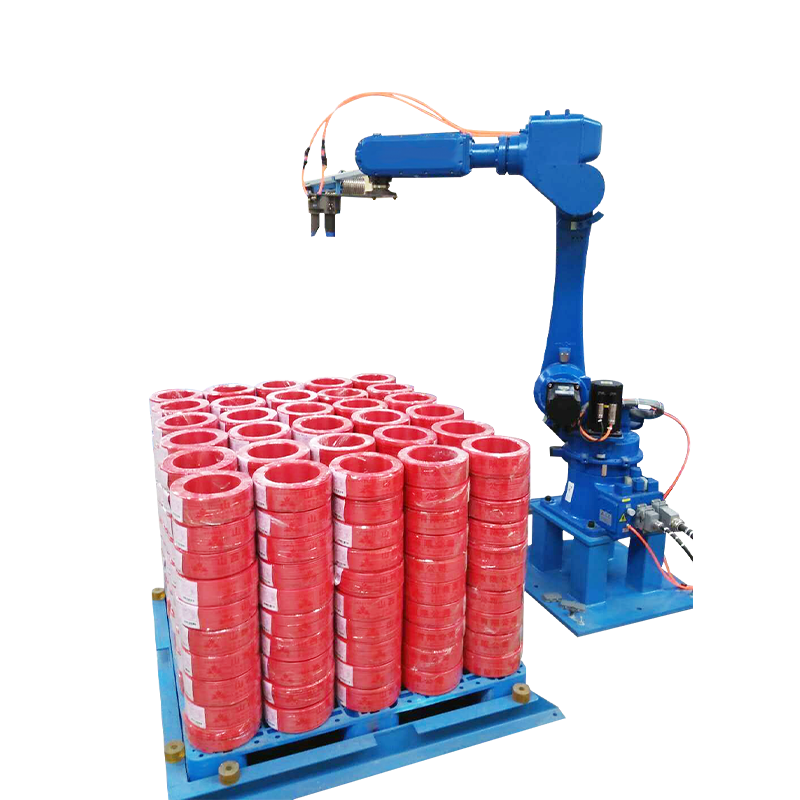
Suulakepuristuslaatuinen materiaali voi silti pilata muotin jälkeen huonon käsittelyn vuoksi. Epätasainen kelausjännitys hankaa pintaa, ja karkea lavaus voi murskata tai vääristää valmiin kelan. Robottilavajärjestelmät kaapelikelojen käsittelyyn vähentää tätä riskiä automatisoimalla nosto ja pinoaminen kontrolloiduilla, toistetuilla liikkeillä. Oikean polymeerin yhdistäminen kurinalaiseen käsittelyyn tekee materiaalipäätöksestä luotettavan tuotantotuloksen.