LANGUAGE
Jäykän PVC-eristyslinjan ruuvia vaihtava kaapelitehdas tilasi aikoinaan puristussuhteeksi 4,0, sillä järkevältä kuulostavalla logiikalla, että suurempi puristus tarkoittaa parempaa sulamista. Kolmessa vuorossa suulakepuristin kiihtyi, sulamislämpötila oli noussut noin 18 °C ja palaneet täplät saapuivat suuttimeen. Mikään ei mennyt rikki. Ruuvi puristi jo sulatiheyden saavuttanutta seosta takaisin syöttövyöhykkeellä ja ylimääräinen työ tuli ulos lämpönä.
Lyhyt vastaus: puristussuhde (CR) on ensimmäisen syöttölennon tilavuus jaettuna viimeisen mittauslennon tilavuudella, joka vakiokierteisellä ruuvilla on lähes sama kuin syöttökanavan syvyys jaettuna annostelukanavan syvyydellä. Yleiskäyttöiset ruuvit kulkevat välillä 2.0 - 4.0. Jäykän PVC:n arvo on normaalisti 2,0-2,5, pehmitetyn PVC:n ja HDPE:n 2,5-3,5, PP:n 3,0-3,5 ja raskaasti täytetyt halogeenivapaat yhdisteet palvelevat yleensä paremmin sekoitusosalla kuin suuremmalla määrällä.
Alla olevissa osissa näytetään, kuinka numero on rakennettu, mitä se ohjaa hiljaa kaapelilinjassa ja kuinka se määritetään tilaamatta toista ruuvia.
Mitä puristussuhde todella mittaa
Täyden lennon ruuvi toimii kolmella vyöhykkeellä. Syöttöalue pitää syvän, tasaisen kanavan, jotta irtonaiset pelletit voivat pudota sisään ja kulkeutua eteenpäin. Puristus- tai siirtymäalue kapenee, joka kanavoi ja puristaa kiinteää alustaa sen sulaessa. Mittausvyöhyke palaa matalalle, vakiosyvyydelle, joten sula saavuttaa suulakkeen vakaalla paineella ja ennustettavalla nopeudella.
Puristussuhde vertaa ensimmäistä ja viimeistä näistä tilavuuksista. Koska nousu ja lentoleveys pysyvät vakiona vakiokokoisella ruuvilla, tilavuussuhde romahtaa syvyyssuhteeksi: CR = H1 / H2, jossa H1 on syöttökanavan syvyys ja H2 annostuskanavan syvyys.
Fyysinen työ numeron takana on tiheys. Kaapeliseospellettien bulkkitiheys on noin 0,5 - 0,7 g/cm3, kun taas saman polymeerin sulate on lähellä 0,9 - 1,3 g/cm3. Itse materiaali tarvitsee siksi vain noin 1,6 - 2,2 tilavuuden pienennystä tullakseen huokosvapaaksi sulateeksi. Tämän luvun yläpuolella oleva puristus kompensoi vuotovirtauksen lentokenttien yli, suulakkeen vaatiman paineen ja erien välisen vaihtelun syötteen käyttäytymisessä.
Missä nimikilven numero voi johtaa harhaan
Syvyyssuhde on voimassa vain vakiokallistuksella ja vakioleveydellä. Kun sävelkorkeus muuttuu tai siihen lisätään estelento tai Maddock-tyylinen mikseri, todellisen suhteen on tultava todellisista kanavavolyymeista. Muuttuvan nousun ruuveissa nopea syvyyssuhde voi yliarvioida tehokkaan CR:n 10–15 prosenttia, mikä riittää työntämään PVC-ruuvin ulos turvallisesta ikkunastaan. Kaapeliekstruuderit on siksi määritelty yhdistelmän eikä tynnyrin koon mukaan, ja ruuvipiirroksesta tulee ilmoittaa, mitä laskentamenetelmää käytettiin.
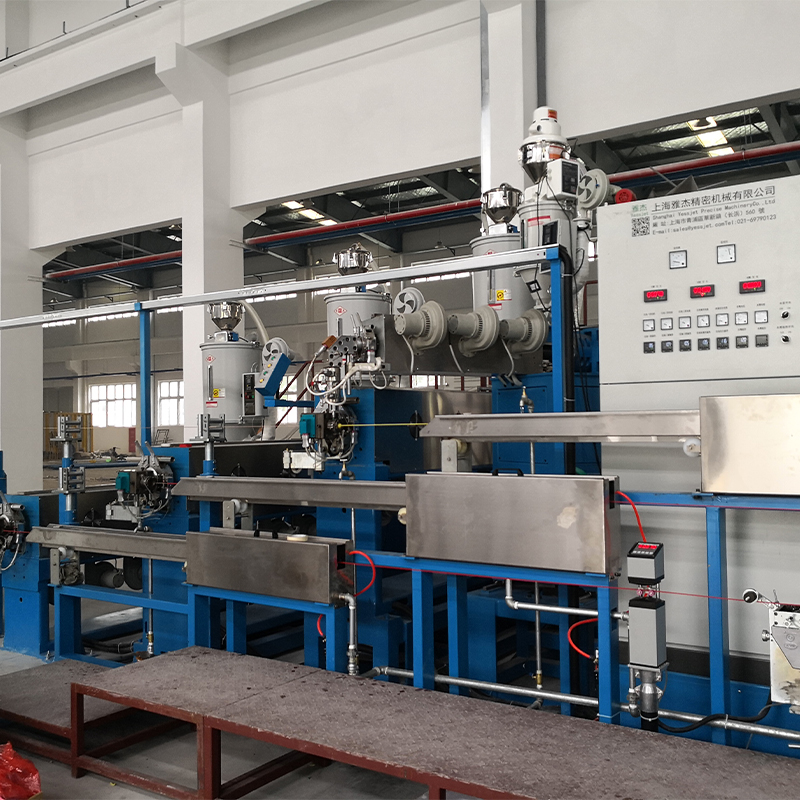 Tehokas PP PVC PE kaapeliekstruuderi Kaapelituotannon monitoimiydinlaitteena High-Eff PP PVC PE Cable Extruder on suunniteltu energiaa säästävään ja tehokkaaseen eristekerrosten suulakepuristamiseen... Näytä tuote →
Suhteen sovittaminen suorittamaasi yhdisteeseen
Kaapeliyhdisteet eivät ole keskenään vaihdettavissa, ja puristussuhteesta tulee mekaaninen ero. Kolme muuttujaa ohjaavat valintaa: kuinka paljon irtotiheys putoaa materiaalin sulaessa, kuinka paljon leikkauslämpöä polymeeri sietää ja kuinka hankaava koostumus on.
Jäykkä ja pehmitetty PVC
Pehmittämätön PVC on leikkausherkin materiaali kaapelilinjassa ja kulkee normaalisti 2,0-2,5 pitkällä, hellävaraisella siirtymällä. Suurempi suhde luo paikallisia kuumia kohtia, jotka vapauttavat kloorivetyä ja jättävät palamisjälkiä ohuen eristeseinän sisään. Joustava PVC sietää 2,5-3,0, vaikka pehmittimen haihtuvat tekevät syöttövyöhykkeestä katsomisen arvoisen.
PE, HDPE ja PP
Polyolefiineilla on korkeampi sulaviskositeetti ja puhtaampi sulamiskäyttäytyminen, joten ne hyväksyvät 2,8-3,5 ilman valittamista. HDPE-vaipparuuvit yhdistävät usein tämän suhteen syvän syöttöosuuden ja 25:1 - 30:1 L/D kanssa, jotta siima voi kulkea kovaa sulan pysyessä homogeenisena.
XLPE ja silloittuvat yhdisteet
Peroksidikovetettu XLPE on erikoistapaus. Silloitusaine on herkkä viipymäajalle ja lämpötilalle, joten ruuvin on muodostettava painetta ilman, että sulatteeseen lasketaan leikkauslämpöä. Suhde lähellä 2,3-3,0, tasainen siirtymä ja tiukka lämpötilan säätö ovat tärkeämpiä kuin raakatulos. Yhdisteet, jotka ovat jo lähellä esikovettumiskynnystä, näyttävät geeliä ja paakkuja puhtaan sulamisen sijaan.
Täytetyt, paloa hidastavat ja halogeenivapaat yhdisteet
Suuri täyteaineen kuormitus nostaa bulkkitiheyttä, vähentää ruuvin aiheuttamaa tilavuuden muutosta ja kuluttaa samanaikaisesti. Suhde 2,5-3,5 yhdistettynä estoon tai dispersiiviseen sekoitusosaan päihittää yksinkertaisesti nostamalla lukua korkeammalle.
Ruuvin ja piipun parittaminen näissä perheissä noudattaa melko ennustettavaa kaavaa; tämä opas tehokkaaseen PP-, PVC- ja PE-ekstruusioon kattaa yhdistelmät tarkemmin.
Tyypillisten kaapelipursotusruuviasetusten vertailu
Alla olevassa vertailussa on yhteenveto Windows-kaapeliekstruuderin rakentajien useimmin työskentelevistä ominaisuuksista. Käsittele lukuja lainauksen lähtökohtina yleisten vakioiden sijaan, koska yhdistetoimittajat tarkistavat formulaatioita ja irtotiheys liikkuu niiden mukana.
Mitä nimikilven numero ei näytä
Kaksi ruuvia, joilla on sama suhde, eivät voi käyttäytyä samalla tavalla, koska linja reagoi energiaan ja paineeseen eikä pelkästään geometriaan. Kun CR on liian alhainen, kiinteä peti saavuttaa annostelualueen vain osittain sulattuna ja ulostulo heilahtelee sulamattomien palasten ohittaessa muotin. Kun se on liian korkea, sama epävakaus palaa vastakkaisesta suunnasta kuin sulamislämpötila ja vääntömomentin nousu.
Eristeen seinämän paksuus on molempien ongelmien nopein indikaattori. Alla oleva kaavio heijastaa 65 mm PE-vaipparuuvia, joka kulkee eri puristussuhteilla; arvot osoittavat tehosteen muodon, eivät minkään tietyn rivin määrityksiä.
Kolme mittaria on tuon käyrän takana. Sulapaineen stabiilius tulee ensin: yli noin prosentin vaihtelu suulakkeessa näkyy seinämän paksuuden sirontana. Ominaisenergia tulee toiseksi: hyödyllistä sulatustyötä tekevä puristus pitää kilowattitunnit kilowattitunnit tasaisena, kun taas vain leikkausvoimaa synnyttävä puristus nostaa lukua. Ruuvien kuluminen on kolmas, koska kulunut annosteluväli nostaa hiljaisesti tehollista suhdetta tuotantovuoden aikana.
Missä puristussuhde kantaa eniten painoa
Jokaisella ekstruusioruuvilla on puristussuhde, mutta määrä hallitsee tietyissä kaapelisegmenteissä paljon enemmän kuin toisissa.
- 36 % PVC eristys ja vaippa
- 24 % PE ja halogeenivapaa vaippa
- 22 % XLPE-virtakaapelin eristys
- 18 % LAN ja datakaapeli
Kuvio seuraa yhdisteherkkyyttä pikemminkin kuin kaapelin tilavuutta. PVC ottaa suurimman osuuden, koska sen käsittelyikkuna on kapea ja väärä suhde näkyy välittömästi värinmuutoksina tai pintavirheinä. Seuraa PE- ja halogeenivapaa vaippa, jota ohjaa hankaus ja dispersio lämpöherkkyyden sijaan. XLPE-virtakaapelin ruuvit on määritelty konservatiivisesti, koska silloituskemia asettaa katon. LAN- ja datakaapeli, ohuet seinät ja tiukat kapasitanssitavoitteet, riippuvat ennen kaikkea paineen stabiilisuudesta.
XLPE- ja PE-vaippatöissä jäähdytysjärjestelyineen määritetty ruuvi on yleensä turvallisempi lähtökohta.
 XLPE PE-kaapeliekstruuderi jäähdytysvesisäiliöllä Tämä XLPE PE-kaapeliekstruuderi vesisäiliöllä on suunniteltu XLPE- ja PE-eristeisten kaapelien suulakepuristamiseen ja jäähdyttämiseen, ja siinä on integroitu erittäin tarkka yksiruuvipuristin,... Näytä tuote →
Valintatyönkulku: Yhdistelmätiedoista ruuvijärjestykseen
Kuusi vaihetta muuttaa yhdistelmätiedon käyttökelpoiseksi ruuvispesifikaatioksi.
- Kysy seoksen toimittajalta irtotiheys, sulatiheys, sulavirtausnopeus ja suositeltu käsittelyalue. Tilavuus- ja sulatiheyssuhde asettaa lattian järkevälle puristussuhteelle.
- Määrittele tuote ennen konetta: eristys tai vaippa, seinämän paksuus, toleranssialue, johtimen koko ja linjan nopeus, jota aiot käyttää.
- Korjaa L/D ja lähtö ensin. Puristussuhde seuraa syöttö- ja annostelukanavan syvyydestä, joten sen erillinen päättäminen pakottaa kompromissiin muualla.
- Tarkista siirtymäpituus ja leikkausnopeus, ei vain suhde. Pitkälle siirtymälle hajautettu suhde 2,8 käyttäytyy hyvin eri tavalla kuin sama suhde, joka on keskittynyt kolmeen lentoon.
- Päätä, tarvitseeko seos estelennon, Maddock-osion vai tapisekoittimen; täytetyt ja voimakkaasti värjätyt yhdisteet hyötyvät usein enemmän dispersiosta kuin puristamisesta.
- Vahvista kaltevuus, lentoleveys, kotelon syvyys, kulumisraja ja laskentatapa piirroksesta ja saat tehokkaan puristussuhteen kirjallisesti.
Kun ruuvin geometria on kiinnitetty, muun linjan on vastattava sitä. Jäähdytyspituus, vastaanottojännitys, akun kapasiteetti ja kelausnopeus ovat kaikki seurausta vakaasta sulatuksesta.
 Johdon ja kaapelin suulakepuristuslinja Ominaisuudet 1. Tynnyrin ja ruuvin tuonti Taiwanista korkealla puristuskapasiteetilla. 2. Erityyppiset muovimateriaalit voivat valita oman piippunsa ja ruuvinsa. EX: PVC, PE, ... Näytä tuote →
Kulutusta, huoltoa ja vaatimustenmukaisuutta koskevat huomautukset
Ruuvi on kuluva osa, ja sen puristussuhde ajautuu. Nitratut lennot menettävät kotelon syvyyttä täytettyjä yhdisteitä vastaan, ja kun annostelukanava syvenee muutaman kymmenesosan millimetristä, tehollinen suhde laskee ja sulamiskäyttäytyminen muuttuu sen mukana. Linjoissa, jotka olivat vakaat käyttöönoton yhteydessä, alkaa näkyä seinämän paksuushajontaa, ja syynä on usein ruuvi eikä seos.
- Mittaa lennon ulkohalkaisija ja kanavan syvyys jokaisen vuosikatkon yhteydessä ja vertaa lukemia alkuperäiseen piirustukseen.
- Seuraa ominaisenergiaa kilogrammaa kohti; hidas nousutrendi on yksi varhaisimmista kulumisesta ja puristussuhteen muuttumisesta.
- Säilytä ruuvin piirustus, materiaalilaatu ja lämpökäsittelytiedot yhdessä, jotta vaihto voidaan tarjota ilman uudelleensuunnittelua.
- Tarkista tynnyrin lämmitysprofiili ja mahdollinen ruuvin jäähdytys uudelleen aina, kun seos muuttuu; molemmat voivat korvata vaatimattomia geometrian rajoja ilman uutta ruuvia.
Käyttöaika riippuu myös puskurointiruuvin lähdöstä alavirtaan. Akku- ja tanssijajärjestelmät jatkuville suulakepuristuslinjoille pidä materiaalia rullan vaihdon kautta, joten ekstruuderin ei tarvitse koskaan pysähtyä, mikä pitää sulamishistorian yhtenäisenä ensimmäisestä metristä viimeiseen.
Puristussuhde on yksi luku, joka määrittää, missä ruuvi suorittaa sulatustyönsä. Yhdistä se yhdisteen tiheyden muutokseen ja leikkaustoleranssiin, pidä siirtymä riittävän pitkään sulaakseen paahtamatta ja tarkista kanavan todelliset tilavuudet sen sijaan, että luottaisit piirroksesta otettuun syvyyssuhteeseen. Kaapelilinjalla tämä on tavallisesti vakaan eristeseinän ja viikon romun välinen ero.